
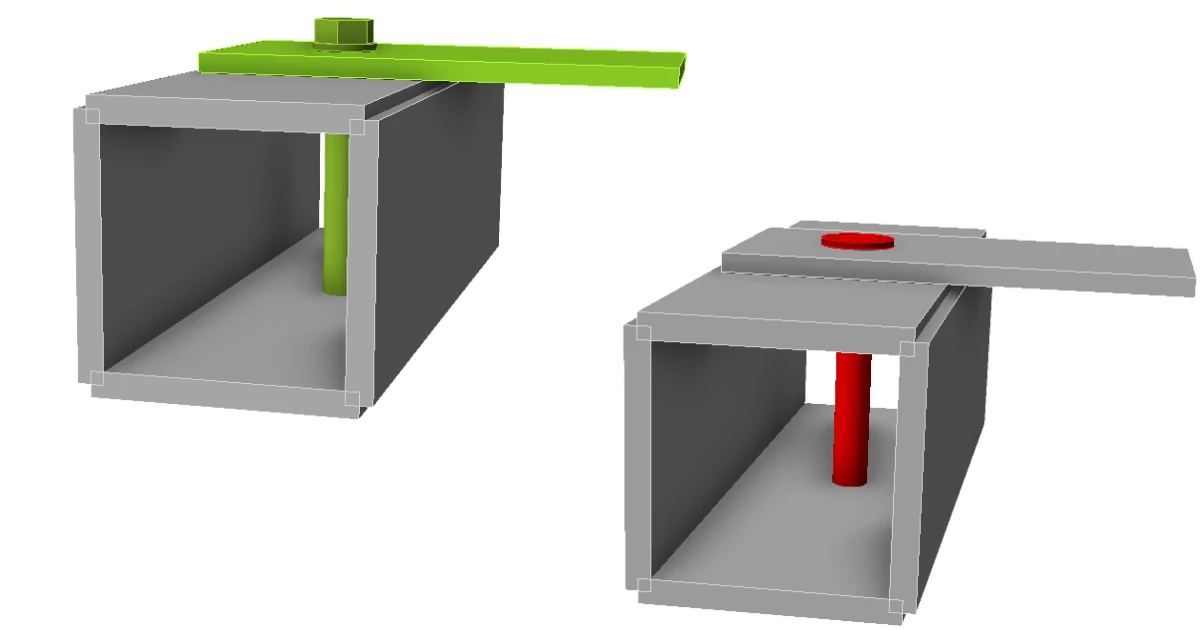


Una prueba comparativa en IDEA StatiCa Connection muestra la consecuencia: el mismo tornillo M16 8.8 supera la verificación estándar de tornillos, pero no la supera cuando se modela como pasador. A continuación se explica el motivo y cómo diseñar correctamente los tornillos pasantes.
IDEA StatiCa Connection puede modelar y analizar casi cualquier geometría de junta. Sin embargo, algunas uniones no son estándar: las verificaciones generales de tornillos de las normas implementadas no describen con precisión su comportamiento. Un ejemplo típico es un perfil hueco, normalmente un RHS o SHS, unido mediante tornillos pasantes. Se trata de tornillos largos o barras roscadas que atraviesan ambas paredes del perfil, con la cabeza y la tuerca apoyadas en las caras exteriores.
Los tornillos pasantes son una alternativa a los tornillos ciegos, los Hollo-Bolts, los tornillos de taladrado por fluencia y otros elementos de fijación especiales de acceso por un solo lado. Son fáciles de obtener: solo se necesitan una barra roscada, tuercas y arandelas. No obstante, su mecánica difiere de la de una junta atornillada convencional en tres aspectos.
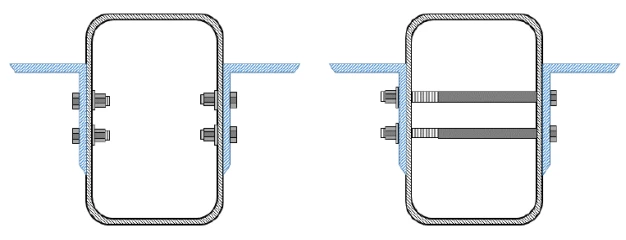
Fig. 1 Uniones a la pared de un HSS: tornillos en una sola pared (izquierda) y tornillos pasantes que atraviesan ambas paredes (derecha). Fuente: J. McCormick, Steel Tube Institute (2017)
Conclusiones clave
- Un tornillo pasante sin manguito debe modelarse como un pasador en el modelo, en lugar de clasificarse como tornillo.
- Los tornillos sin pretensar con un manguito interior ajustado pueden modelarse como tornillos estándar si el manguito impide la flexión.
- Si el manguito no está adherido a los tornillos y se prevé holgura, los tornillos deben modelarse como pasadores.
- Es importante tener en cuenta que los tornillos de fricción no están permitidos para este tipo de unión en IDEA StatiCa Connection.
Tres diferencias entre un tornillo pasante y un tornillo
1. El tornillo no puede pretensarse en un perfil hueco sin refuerzo
Al apretar el tornillo, ambas paredes se empujan hacia el interior mediante una carga puntual. Las caras flexibles del perfil hueco se deforman en lugar de quedar solidarizadas por apriete. Por ello, los tornillos pasantes se limitan a uniones por aplastamiento con tornillos apretados a tope sin pretensado. Incluso este apriete, de aproximadamente el 10 % del pretensado mínimo según la Tabla J3.1 de AISC 360-16, debe realizarse con cuidado en perfiles de pared delgada para no aplastar las paredes. Además, debido al hueco interior del elemento, el apriete a tope tampoco permite que todas las chapas entren en contacto firme.
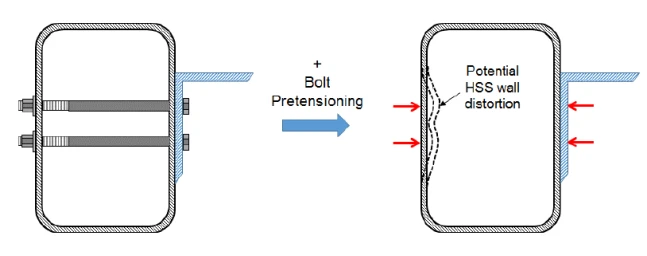
Fig. 2 Posible distorsión de la pared del HSS cuando los tornillos pasantes se pretensan por completo. Fuente: J. McCormick, Steel Tube Institute (2017)
2. El tornillo se comporta como un pasador, no como un tornillo
Las chapas no quedan solidarizadas por apriete y pueden no estar en contacto. Por tanto, la caña trabaja a cortante y a flexión, y la verificación estándar a cortante del tornillo por sí sola no refleja su comportamiento. El tornillo pasante debe diseñarse como un pasador, con las siguientes verificaciones:
- cortante,
- flexión,
- interacción cortante–flexión.
3. La resistencia a aplastamiento de las chapas unidas se reduce
La cabeza y la tuerca solo apoyan en el exterior de la pared del perfil hueco, y no en sus caras exterior e interior como ocurre en una junta atornillada convencional. El espesor de apriete no está coaccionado frente a la expansión, por lo que las chapas no quedan confinadas alrededor del agujero y pueden colapsar localmente. La resistencia a aplastamiento es la de un pasador, no la de un tornillo. Esto se aplica tanto a la pared del perfil hueco como a la chapa unida.
Fundamento normativo
AISC 360-22, §J3.11(b) (§J3.10(c) en AISC 360-16). Los tornillos que atraviesan por completo un HSS sin rigidizar se remiten a la verificación de aplastamiento de pasadores de §J7:
Rn = 1,8·Fy·Apb, φ = 0,75, Apb = d·tdesign (J7-1)
Aquí, «sin rigidizar» significa una pared no confinada por una cabeza de tornillo y una tuerca en ambos lados, y no rigidizada mediante relleno o armadura. El cortante del tornillo (Ec. J3-1) y los demás estados límite del elemento unido se verifican de la forma habitual. AISC 360-16 no trataba el desgarro en tornillos pasantes; en AISC 360-22, la misma sección cubre el desgarro del tornillo. Para tornillos con separación reducida o próximos al extremo de un elemento, se requiere un enfoque racional.
EN 1993-1-8. No existe un procedimiento específico. Por analogía con AISC, se aplican las reglas para pasadores de la Tabla 3.10:
Fb,Rd = 1,5·t·d·fy/γM0 (aplastamiento)
MRd = 1,5·Wel·fyp/γM0 (flexión)
(MEd/MRd)2 + (Fv,Ed/Fv,Rd)2 ≤ 1 (interacción cortante–flexión)
Los tornillos pasantes con manguito son aquellos en los que el tornillo, dentro del perfil hueco, atraviesa un tubo separador cuyo diámetro interior ajustado es igual al de los agujeros de tornillo estándar. El tubo impide la distorsión de las paredes del perfil hueco cuando existe una fuerza de tracción en el tornillo. Las chapas individuales quedan entonces solidarizadas por apriete de forma similar a una unión atornillada estándar, y el tornillo puede incluso pretensarse por completo (CIDECT Design Guide 9, §5.11; Kurobane et al. 2004). En la práctica, el tubo suele soldarse al perfil a modo de manguito (Dutta et al. 1998; McCormick 2017). La unión se comporta entonces más como una junta atornillada convencional que como una junta con pasador (McCormick 2017).
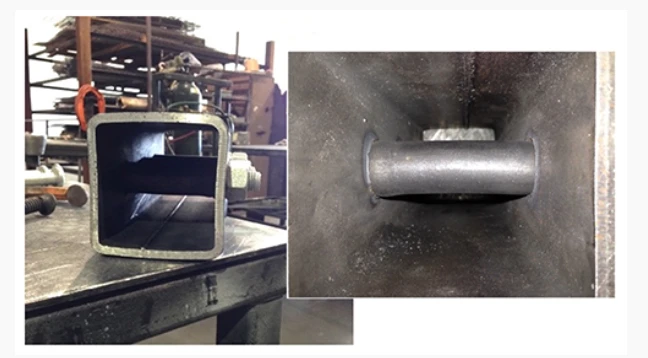
Fig. 3 Refuerzo del HSS mediante manguito en tornillos pasantes. Fuente: M. Manor, Steel Tube Institute (2026)
Caso de referencia
Conjunto de tornillo: comportamiento de un tornillo estándar
El SHS soldado de 110×110×10 mm se fabrica con acero S355 y se une mediante un tornillo estándar M16 8.8 que atraviesa el perfil y una chapa de 8 mm. El tornillo se modela con el tipo de tornillo «Aplastamiento – interacción tracción/cortante», con el plano de corte en la rosca. El modelo se carga únicamente con un esfuerzo axil de 40 kN en la chapa unida. Esta fuerza solicita el tornillo a cortante (V = 40 kN) y genera un esfuerzo cortante y un momento torsor en el SHS.
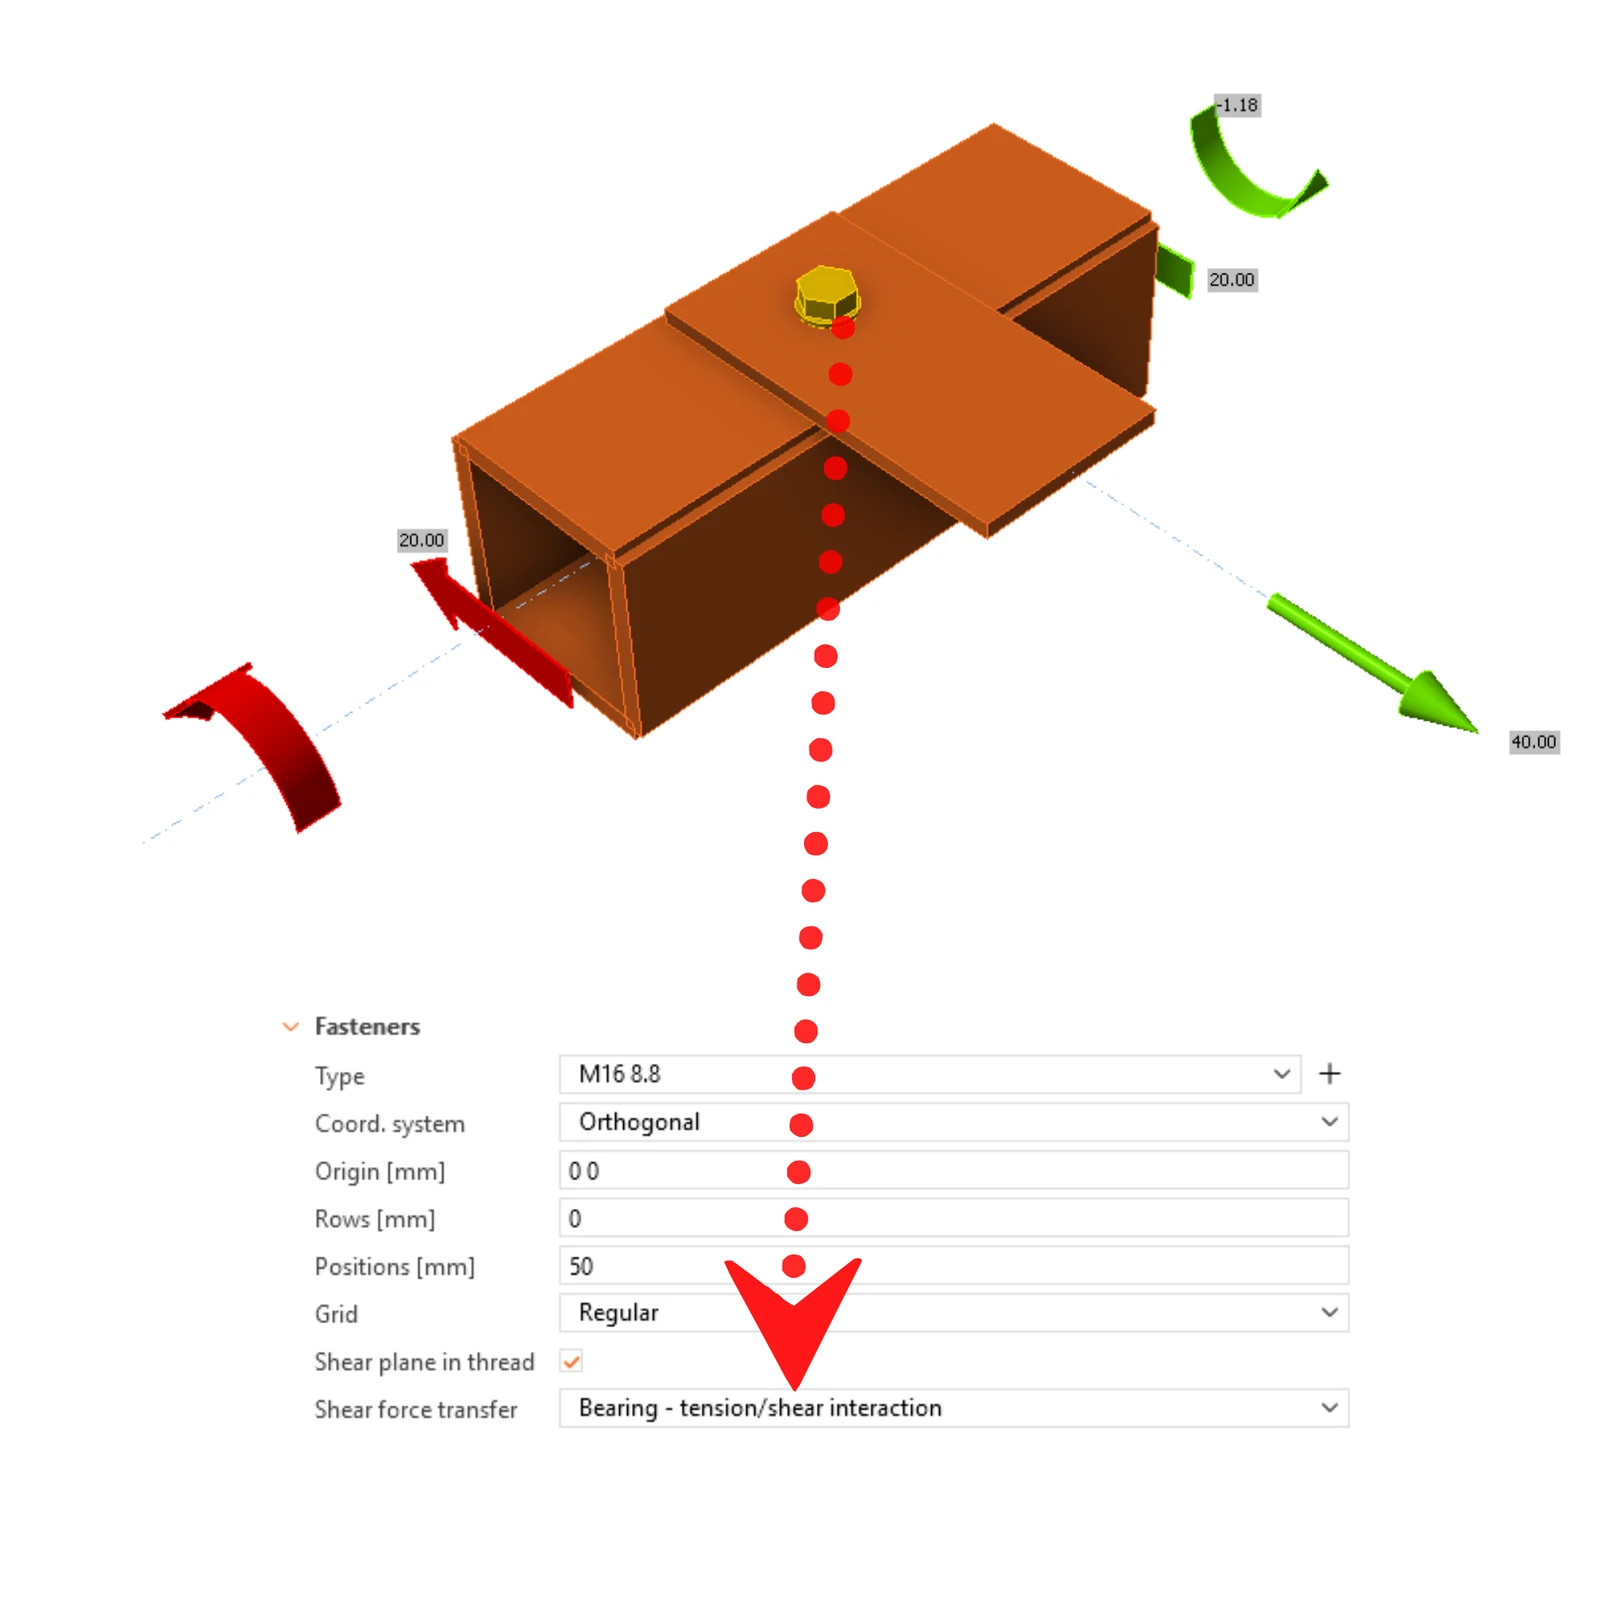
Fig. 4 El modelo de referencia en IDEA StatiCa Connection con el tornillo pasante modelado como tornillo estándar: la fuerza de 40 kN en la chapa, los esfuerzos en el extremo del SHS y los ajustes del elemento de fijación (M16 8.8, plano de corte en la rosca, aplastamiento – interacción tracción/cortante).
Verificación del tornillo según EN 1993-1-8
El esfuerzo cortante es resistido casi por completo por el primer plano de corte (40,0 kN). El esfuerzo cortante residual en el segundo plano de corte es despreciable (1,56 kN), por lo que la segunda pared apenas participa. El tornillo cumple con una utilización de interacción tracción–cortante del 69,4 %, determinada por la utilización a cortante del 66,3 %.
Sin embargo, el informe añade una advertencia: existe una holgura entre las chapas unidas, la flexión en el tornillo no se considera en el modelo numérico y las chapas no quedan solidarizadas por apriete. Por tanto, las resistencias del tornillo a cortante y de las chapas a aplastamiento pueden ser incorrectas. Esta es la primera señal que exige su atención.
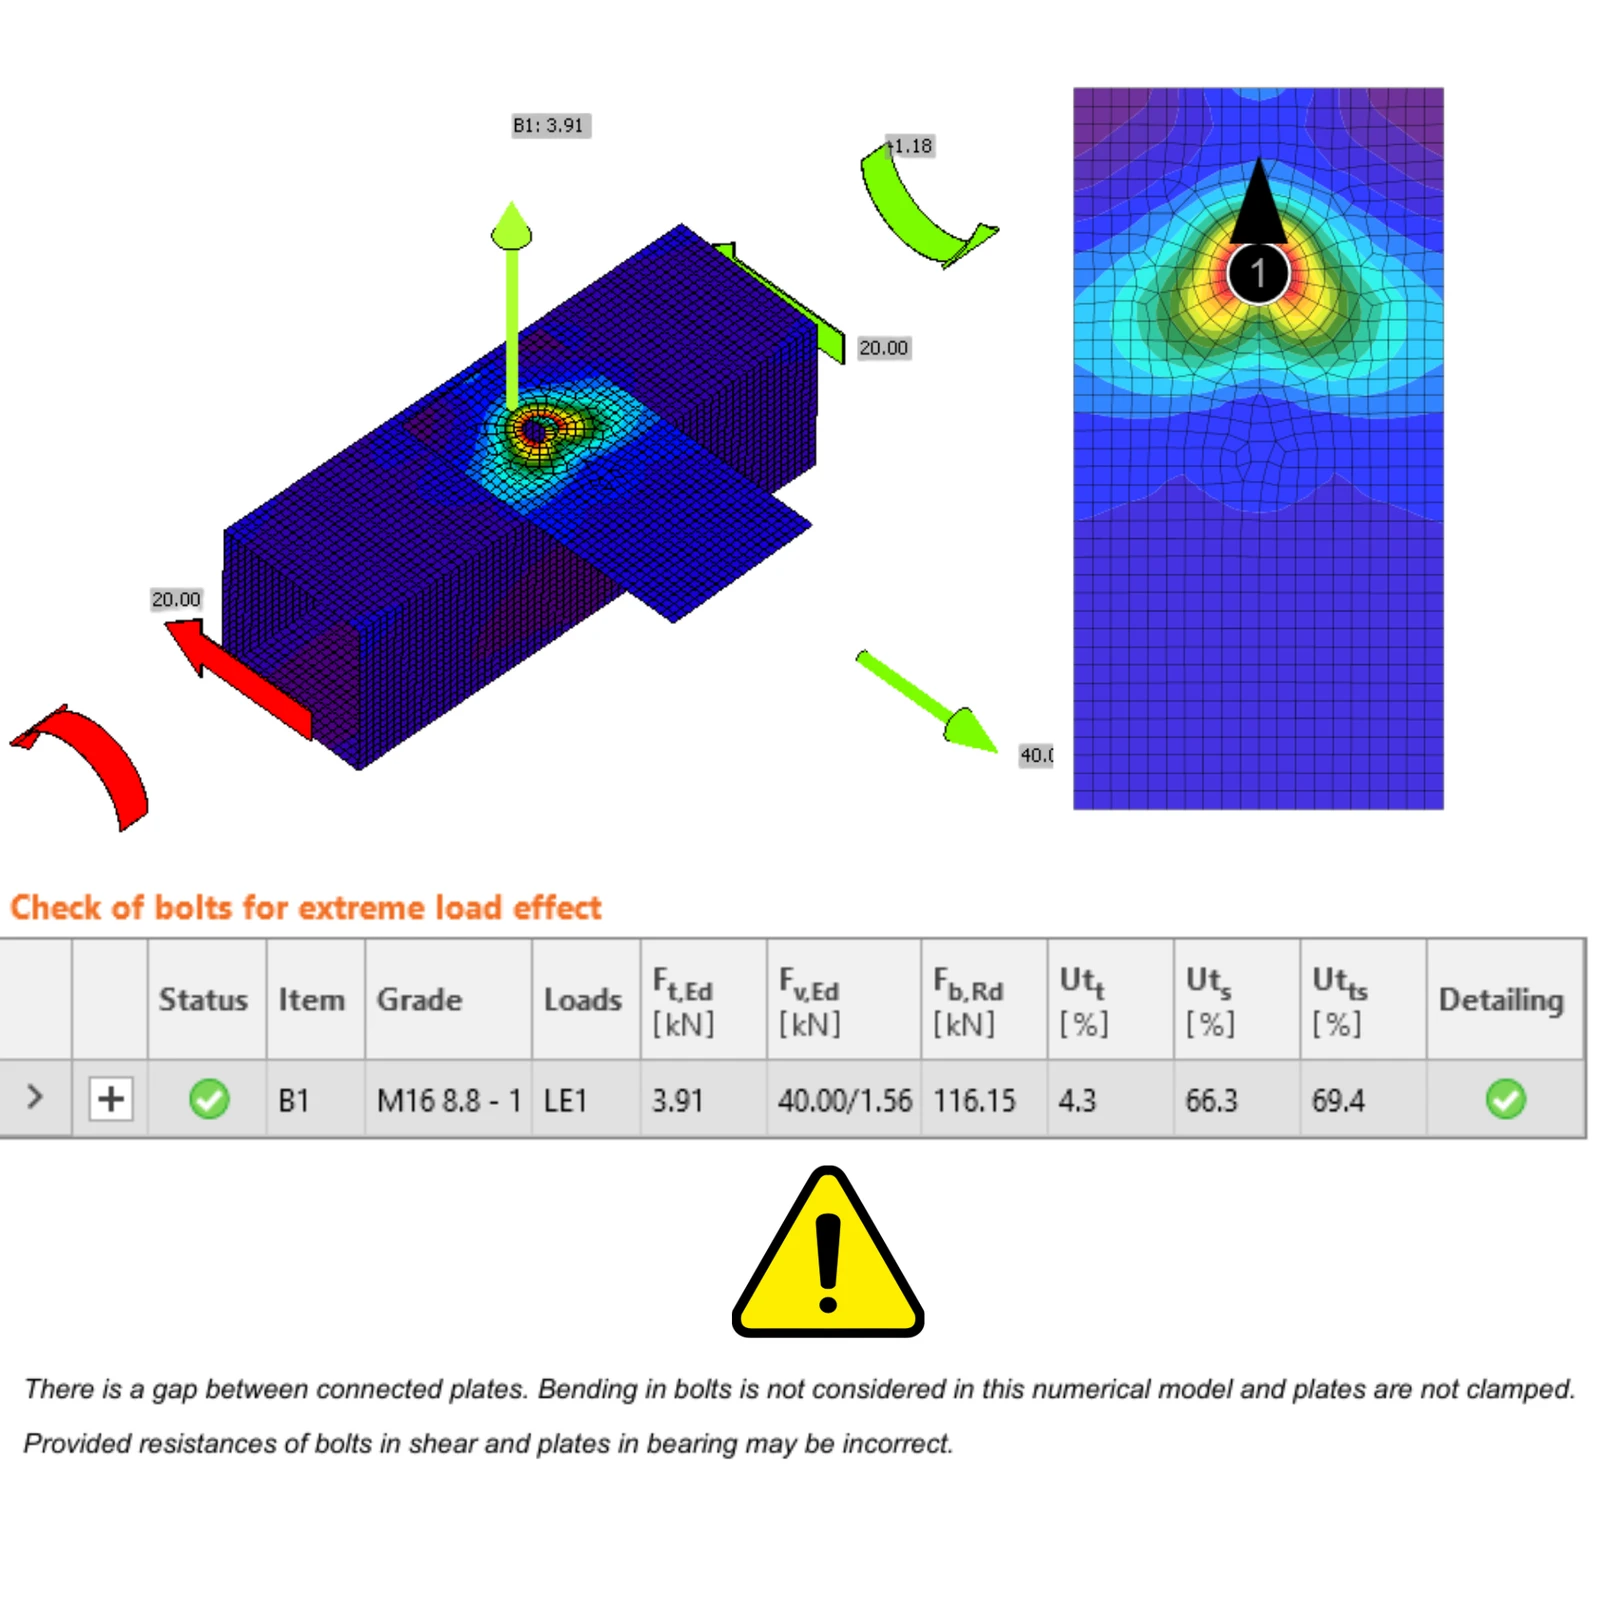
Fig. 5 Verificación del tornillo según EN 1993-1-8 (M16 8.8): Ft,Ed = 3,91 kN, Fv,Ed = 40,00/1,56 kN en los dos planos de corte, Fb,Rd = 116,15 kN, utilización del 4,3 % a tracción, 66,3 % a cortante y 69,4 % en interacción, con la advertencia emitida para uniones con tornillos pasantes.
Un modelo de viga equivalente del tornillo facilita la interpretación de los resultados. Muestra los esfuerzos internos y la distribución de tensiones a lo largo de la longitud del tornillo y reproduce la misma utilización a cortante, lo que constituye una sencilla comprobación de fiabilidad.
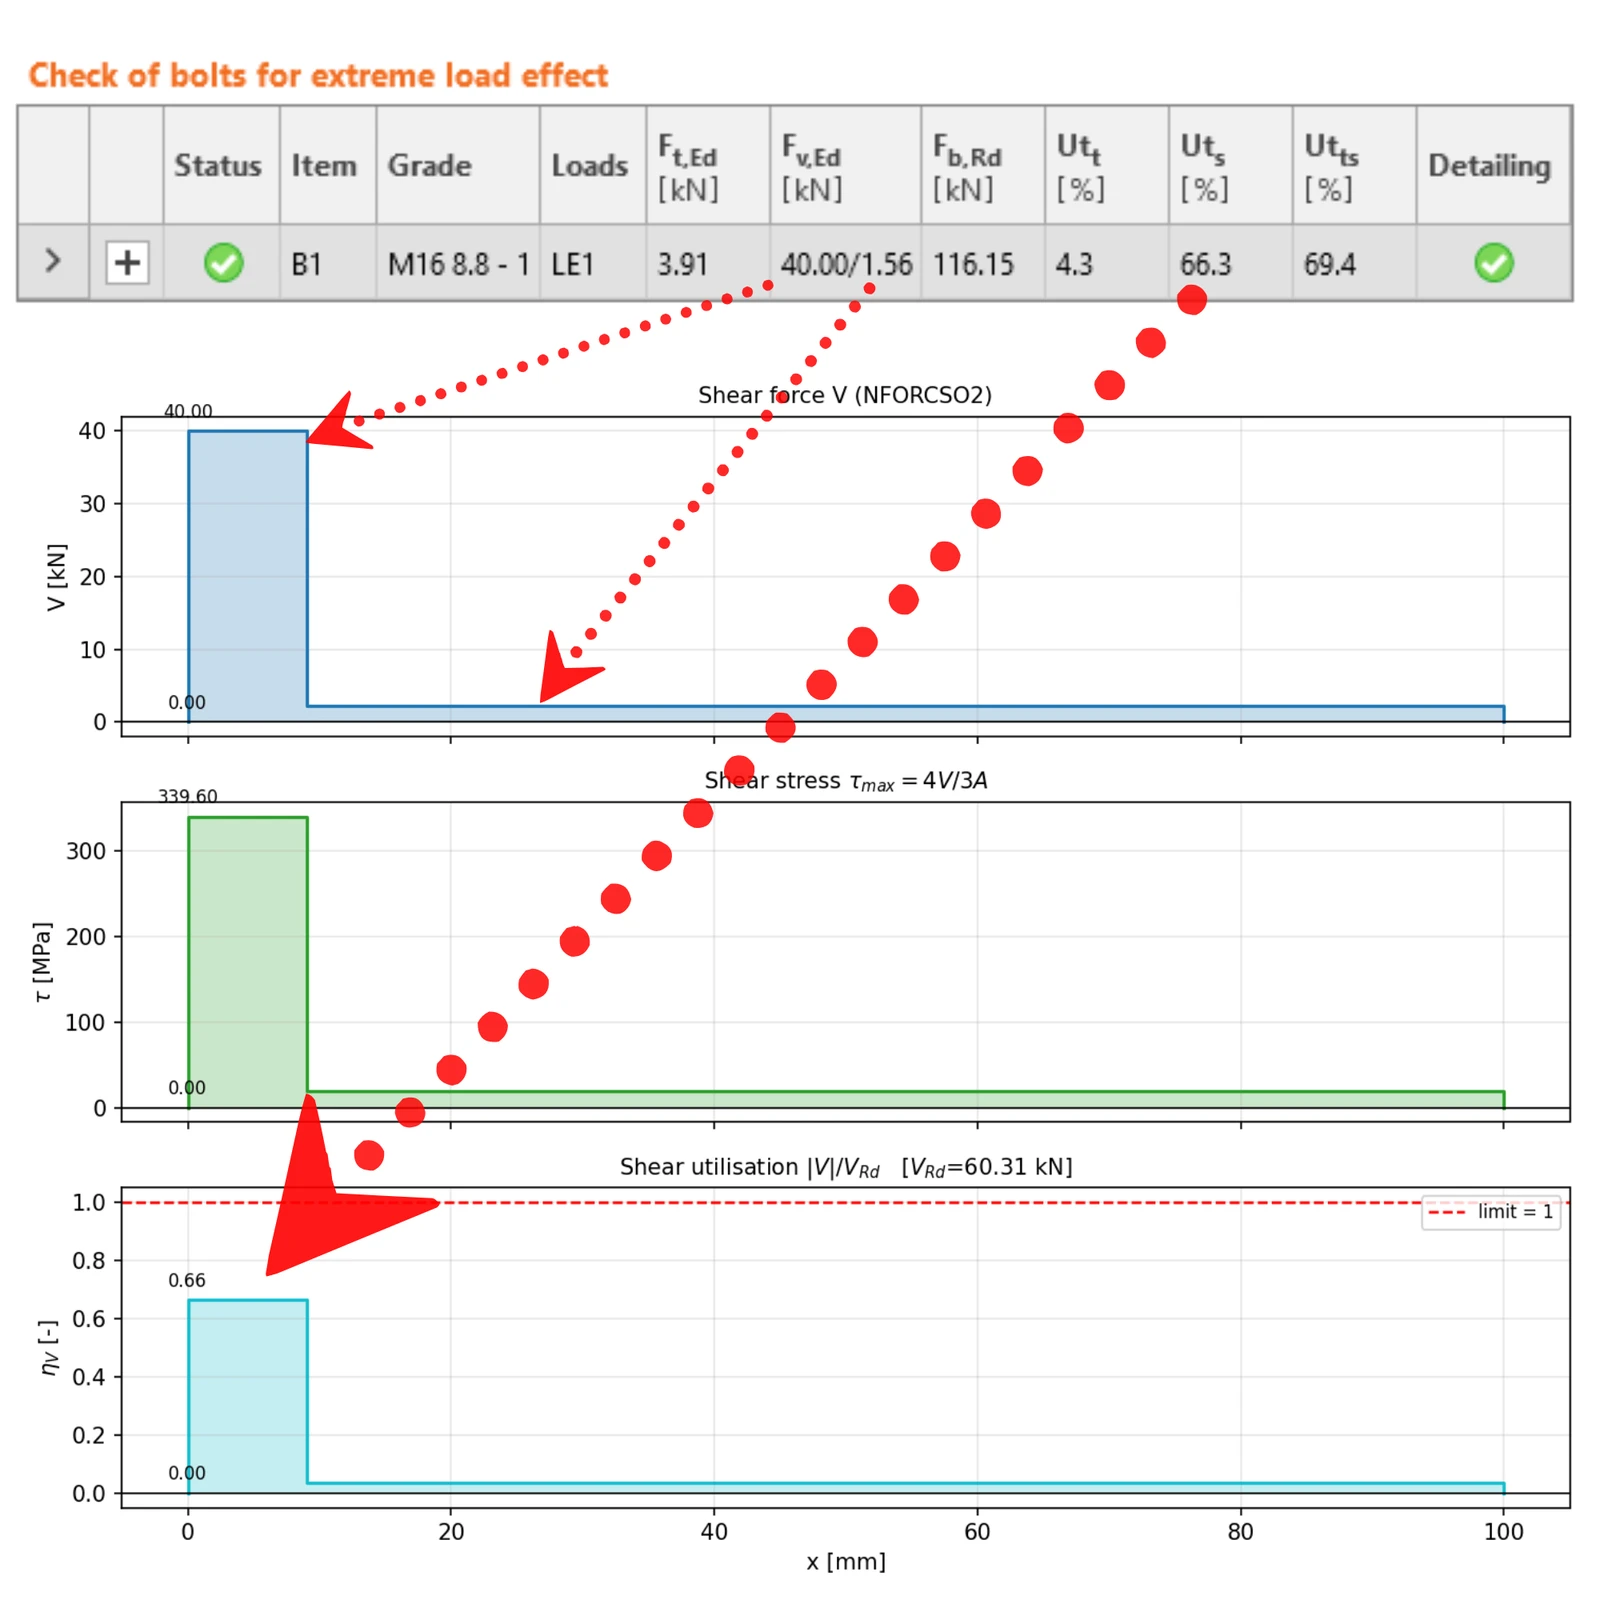
Fig. 6 Modelo de viga equivalente del tornillo: V = 40 kN en el primer plano de corte, tensión tangencial 4V/3A = 339,6 MPa y utilización a cortante de 0,66 respecto a VRd = 60,31 kN. Confirma los esfuerzos internos y la utilización de forma independiente de IDEA StatiCa.
Conjunto de tornillo: comportamiento como pasador
El mismo modelo se construye ahora con el elemento de fijación «Pasador». El pasador resiste el esfuerzo cortante y el momento flector. No transmite esfuerzo axil.
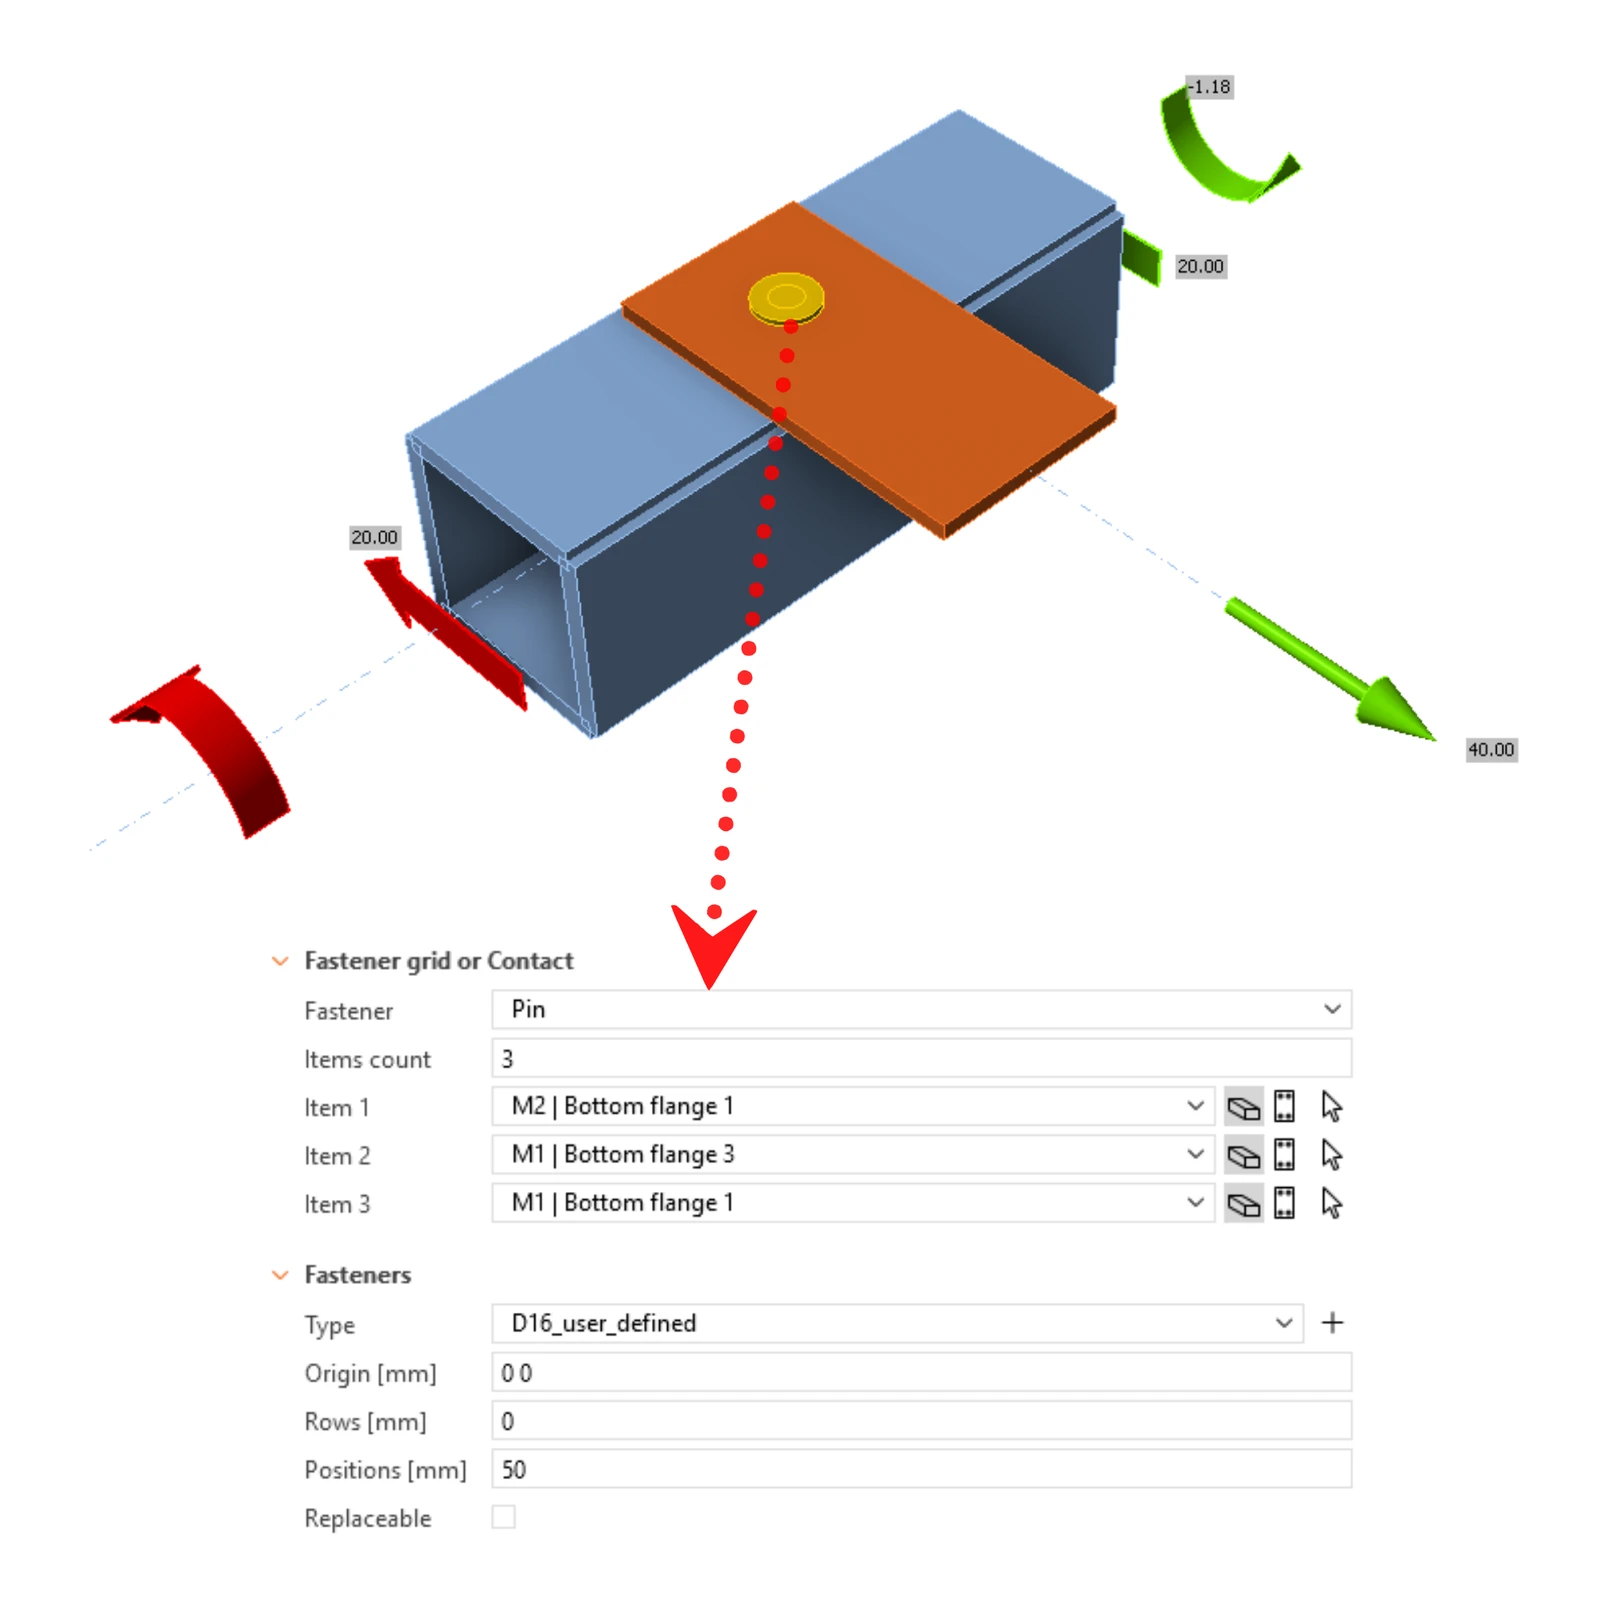
Fig. 7 El modelo de referencia con el tornillo pasante modelado como pasador (pasador D16 definido por el usuario que atraviesa la chapa y ambas paredes del SHS): la fuerza de 40 kN en la chapa y los esfuerzos en el extremo del SHS.
Verificación del pasador según EN 1993-1-8
La flexión del pasador es lo que más influye en el comportamiento: por sí sola, produce una utilización del 90,9 %. La resistencia a aplastamiento también disminuye aproximadamente un 41 % en comparación con el planteamiento como tornillo (68,2 kN frente a 116,2 kN). La flexión combinada con el esfuerzo cortante hace que la verificación del pasador no sea satisfactoria: la interacción cortante–flexión alcanza el 109,5 % y el pasador no cumple. El momento flector alcanza su máximo en el punto donde el pasador penetra en el perfil hueco.
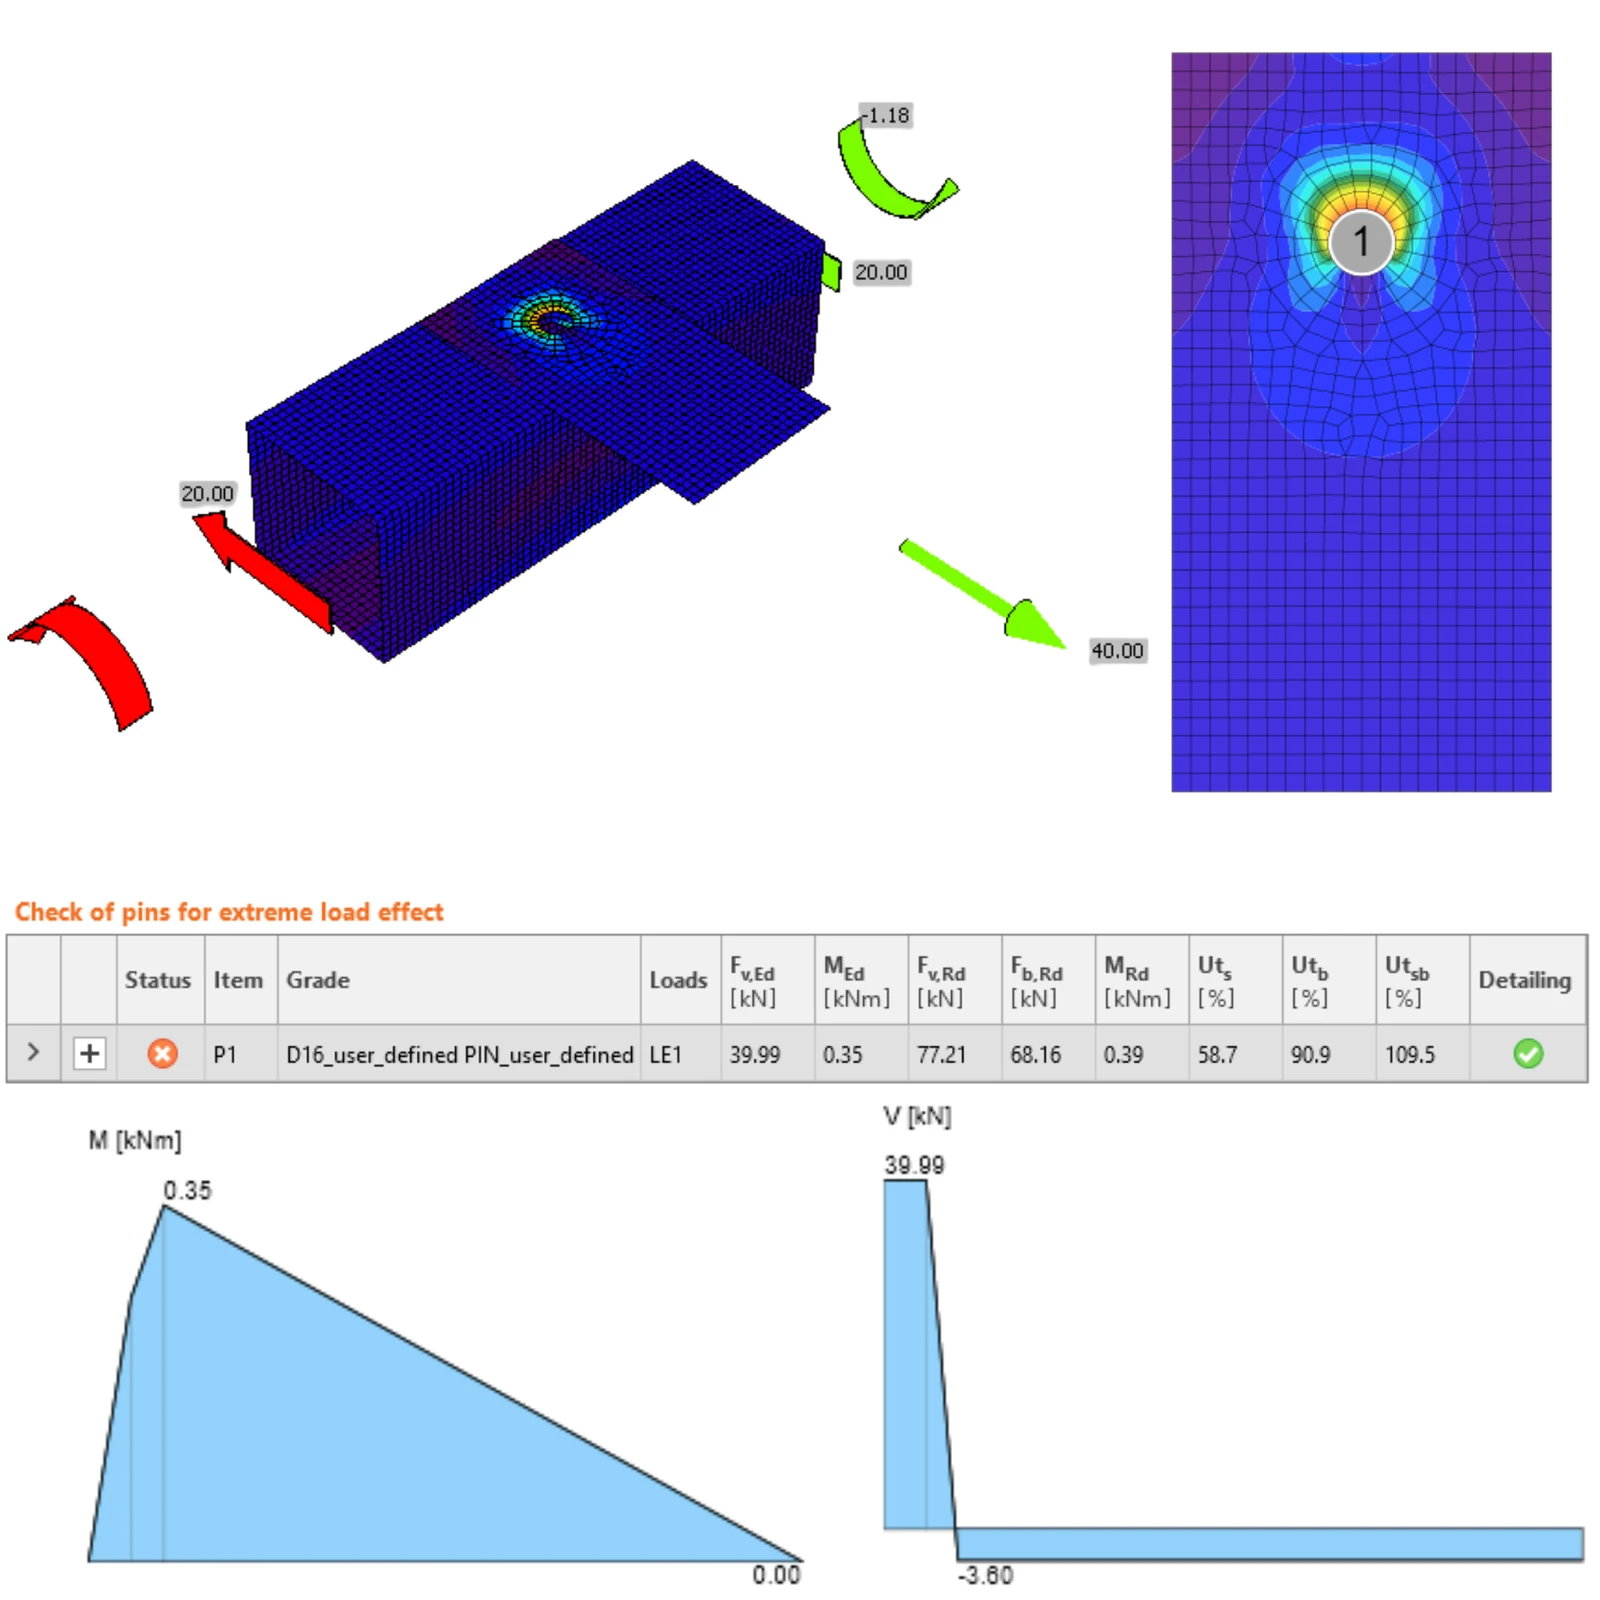
Fig. 8 Verificación del pasador (pasador D16 definido por el usuario, fyp = 640 MPa): Fv,Ed = 39,99 kN, MEd = 0,35 kNm, Fv,Rd = 77,21 kN, Fb,Rd = 68,16 kN, MRd = 0,39 kNm; utilización a cortante 58,7 %, a flexión 90,9 % y en interacción 109,5 %. La resistencia a flexión se determina según EN 1993-1-8, Tabla 3.10.
| Verificación (M16 8.8, Fv,Ed = 40 kN) | Modelado como tornillo | Modelado como pasador |
| Cortante | 66,3 % | 58,7 % |
| Flexión | no se verifica | 90,9 % |
| Interacción | 69,4 % (tracción–cortante) | 109,5 % (cortante–flexión) |
| Resistencia a aplastamiento Fb,Rd | 116,2 kN | 68,2 kN |
| Resultado | cumple | no cumple |
Resultados del modelo de viga equivalente (pasador)
El modelo analítico puede construirse según las reglas del artículo de la base de conocimiento de IDEA StatiCa Steel pins.
El modelo analítico de viga concuerda estrechamente con el modelo de IDEA StatiCa Connection. En Connection, la carga se distribuye uniformemente sobre el espesor de la chapa que solicita el pasador; el modelo equivalente utiliza en su lugar una fuerza puntual conservadora. Esto provoca pequeñas diferencias entre los esfuerzos internos y las utilizaciones de ambos modelos, lo que convierte el modelo de viga en una útil comprobación de fiabilidad y verosimilitud.
La utilización a cortante del 58,7 % está determinada por la verificación de aplastamiento del pasador en la chapa unida, y no por el cortante del propio pasador (51,8 %). La flexión (0,93) y la interacción cortante–flexión (1,14) son ligeramente superiores en el modelo de viga equivalente, debido a la fuerza puntual. El pasador se comporta según lo esperado.
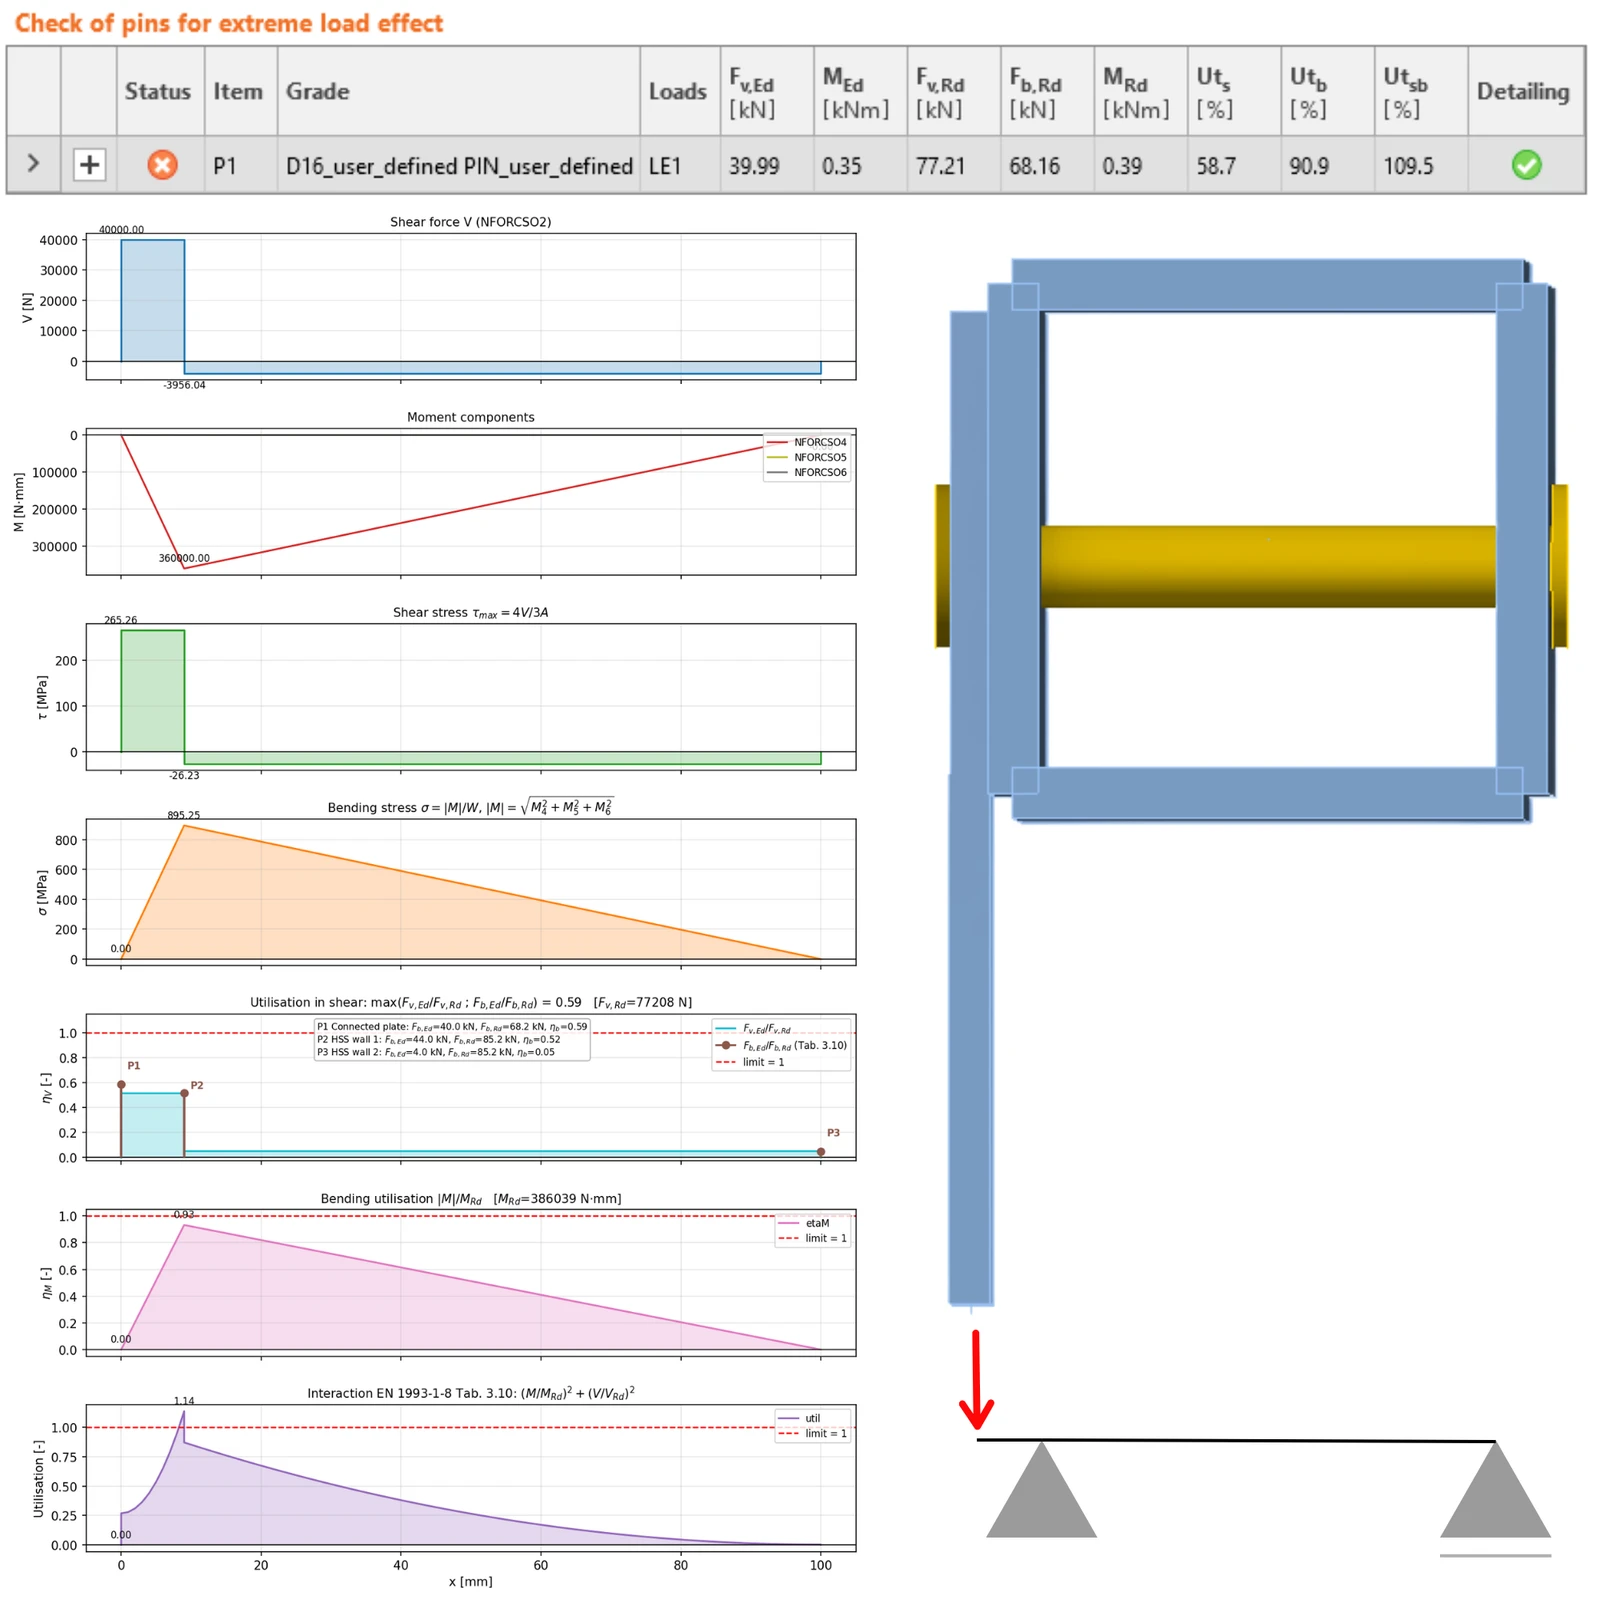
Fig. 9 Modelo de viga equivalente del tornillo pasante modelado como pasador: V = 40 kN en el primer plano de corte, M = 0,36 kNm en el punto donde el pasador penetra en la pared del SHS, utilización a flexión de 0,93 respecto a MRd = 0,386 kNm, interacción 1,14. Aplastamiento del pasador: 0,59 en la chapa unida, 0,52 y 0,05 en las dos paredes del SHS.
Modelo con manguitos interiores fabricados
McCormick (2017) describe el manguito como una de las formas más habituales de mejorar una unión con tornillos pasantes:
«Uno de los métodos más habituales para mejorar el comportamiento de las uniones con tornillos pasantes consiste en disponer un manguito (o tubo circular) por el que pase el tornillo. El manguito se obtiene practicando un agujero en el HSS, insertando un manguito cuyo diámetro interior sea igual al diámetro de un agujero estándar para el tornillo pasante y soldando después el manguito en su posición (Dutta et al. 1998). El manguito permite pretensar el tornillo e impide la distorsión de la pared del HSS. Como resultado, la unión con tornillo pasante se comportará más como una junta atornillada que como una junta con pasador.» (McCormick, Steel Tube Institute, 2017)
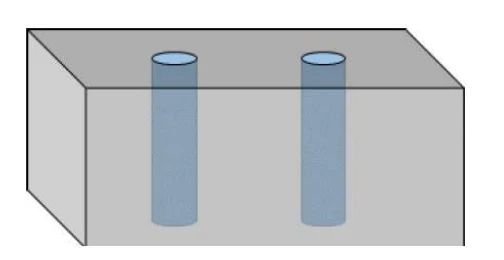
Fig. 10 Elemento RHS/SHS fabricado con manguitos interiores.
Manguitos en IDEA StatiCa: tornillos sin pretensar
Si el manguito soldado se modela dentro del RHS/SHS y el tornillo no está pretensado, el tornillo pasante puede modelarse en IDEA StatiCa como un tornillo estándar, conforme al artículo y las referencias anteriores. El manguito debe confinar el tornillo con precisión para que el modelo de tornillo estándar sea válido. En cuanto existe holgura entre el manguito y el tornillo, este vuelve a comportarse como un pasador.
- Incluso cuando el manguito se modela con la operación de fabricación «Elemento rigidizador», el informe sigue mostrando la advertencia de que no se considera la flexión en el tornillo.
- La verificación de aplastamiento se realiza sobre las chapas unidas
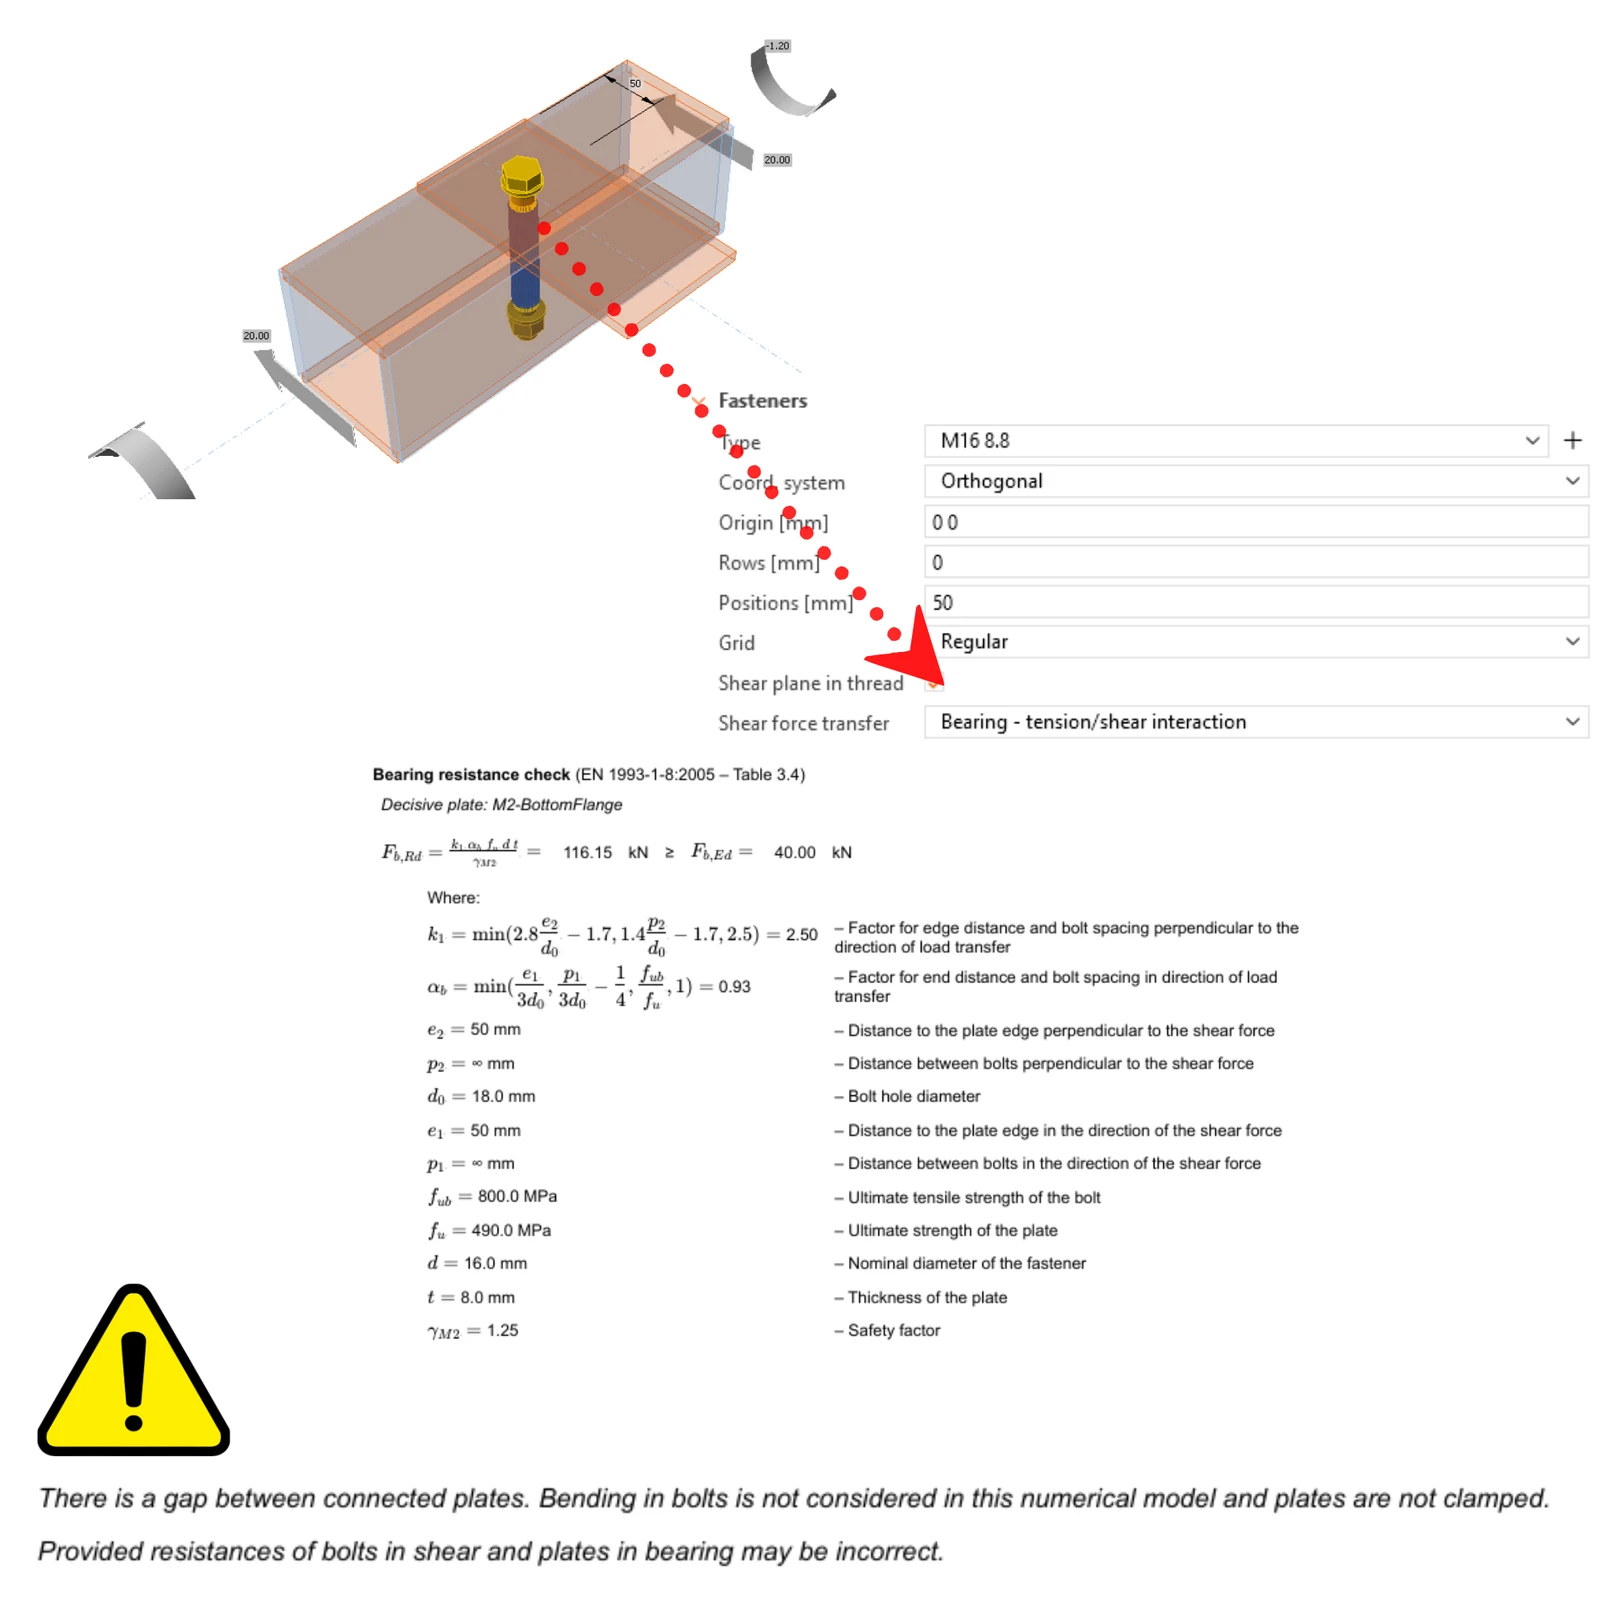
Fig. 11 Unión RHS/SHS fabricada con un manguito interior y un tornillo M16 8.8 sin pretensar: verificación de la resistencia a aplastamiento según EN 1993-1-8, Tabla 3.4 y la advertencia sobre la holgura entre las chapas unidas.
Manguitos en IDEA StatiCa: tornillos de fricción
IDEA StatiCa Connection no admite tornillos de fricción (resistentes al deslizamiento) en este modelo. El análisis se detiene con el mensaje «Friction type bolts cannot be used if there is a gap between the plates». Hay una razón para ello:
- En el modelo, el pretensado no se transfiere al manguito. El tornillo se rigidiza a cortante y las fuerzas tangenciales del tornillo actúan sobre el agujero a tracción y a compresión, pero en la dirección axial el tornillo se comporta como un tornillo estándar y no se genera ningún estado pretensado. El manguito no se comprime por efecto del pretensado, por lo que el estado tensional resultante sería engañoso.
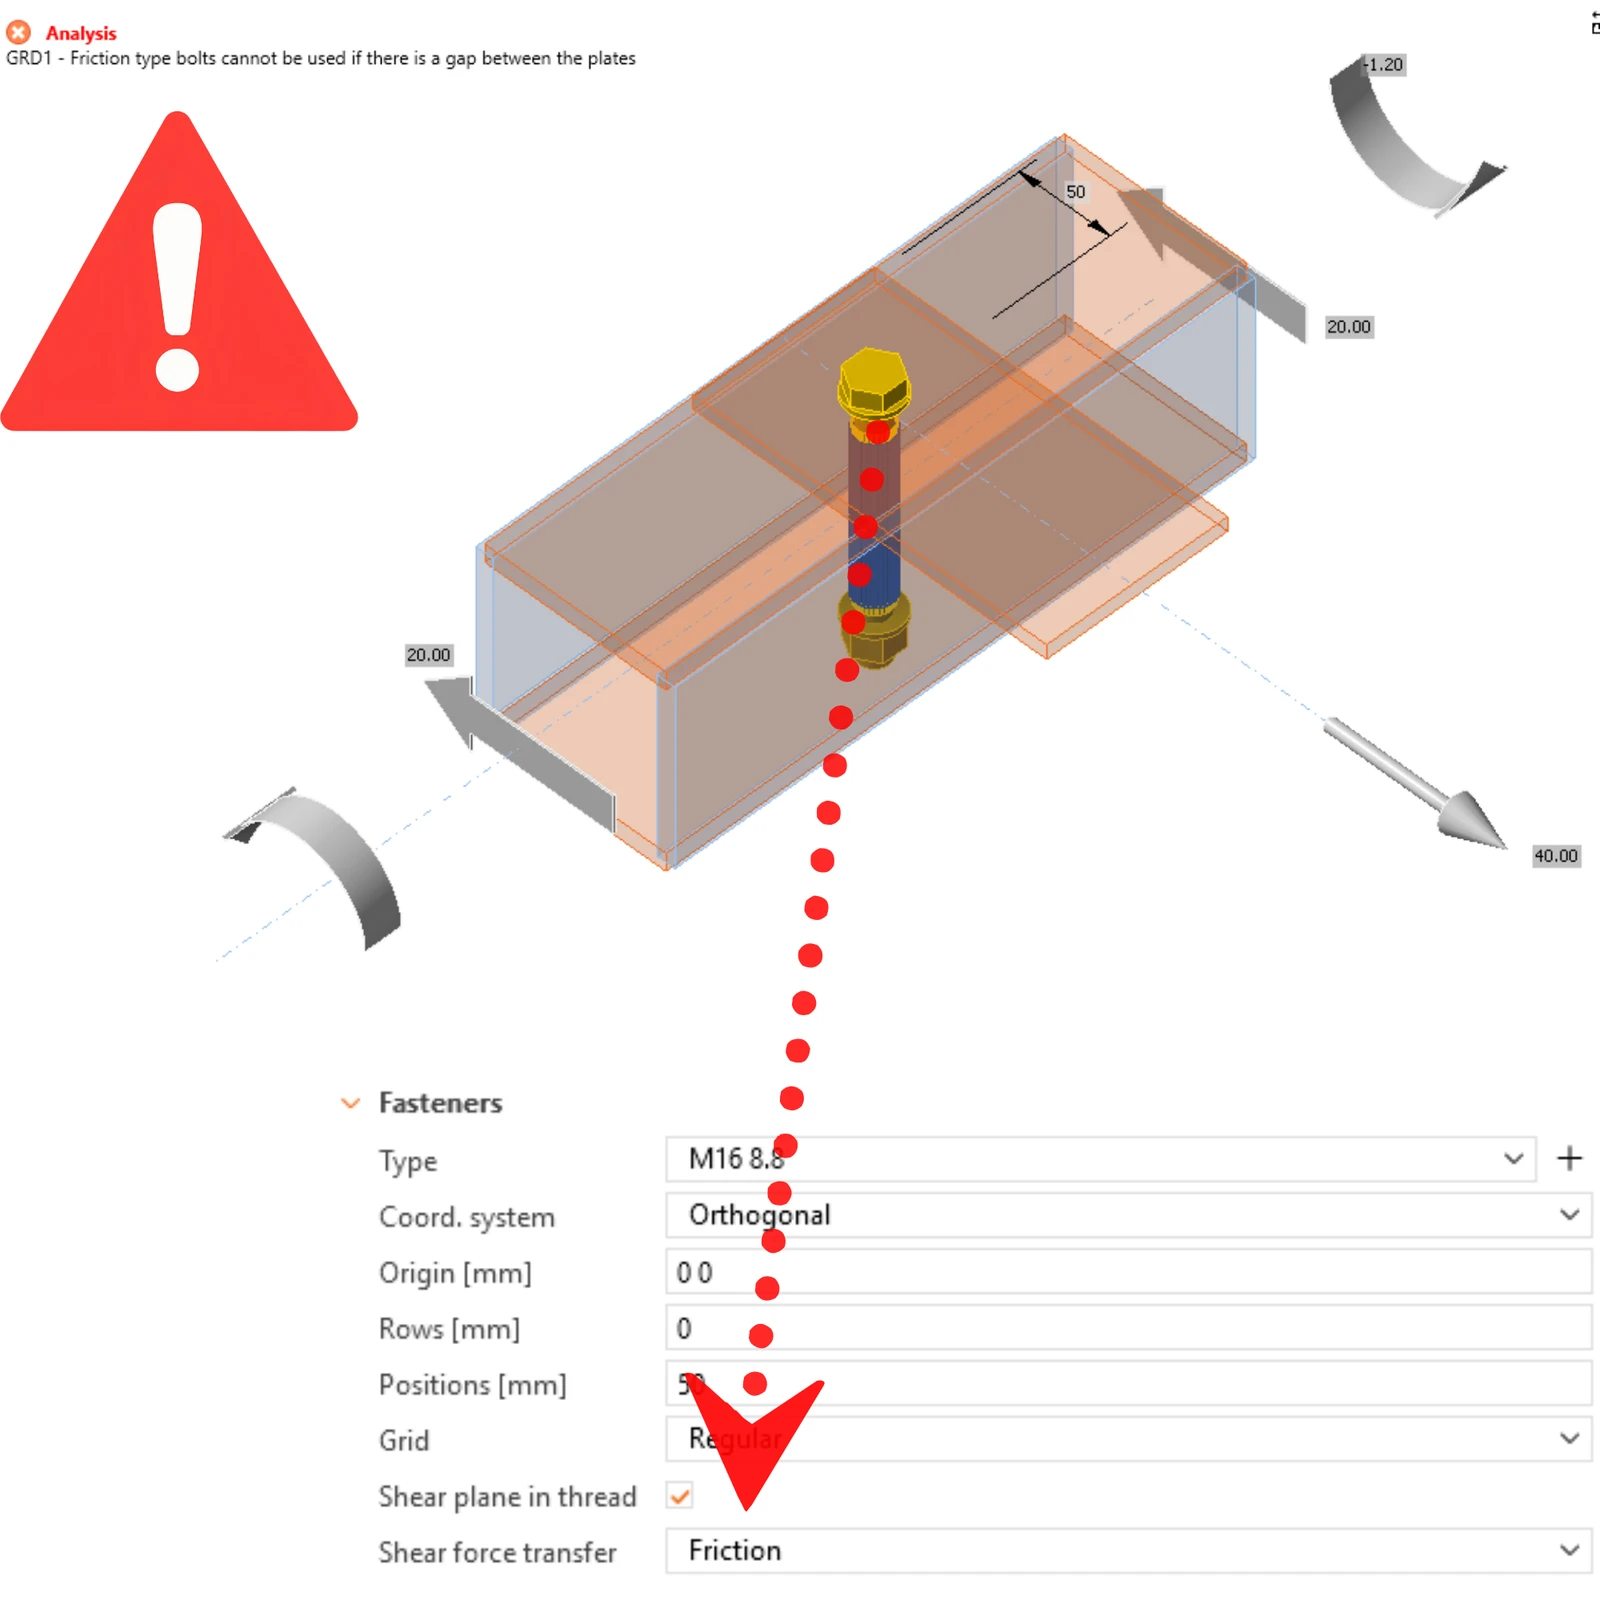
Fig. 12 Unión RHS/SHS fabricada con un manguito interior y un tornillo pretensado (de fricción): el análisis indica que no pueden utilizarse tornillos de tipo fricción si existe una holgura entre las chapas.
Conclusión
- Un tornillo pasante sin manguito es un pasador, no un tornillo. No puede pretensarse, las chapas no quedan solidarizadas por apriete y la caña trabaja a cortante y a flexión.
- La verificación estándar de tornillos no es segura en este caso. En el caso de referencia (SHS 110×110×10, chapa de 8 mm, M16 8.8, 40 kN), la verificación del tornillo cumple con un 69,4 %. La verificación del pasador no cumple, con un 109,5 % en interacción cortante–flexión y un 90,9 % solo a flexión.
- Lea la advertencia del informe. IDEA StatiCa Connection señala la holgura entre las chapas: no se considera la flexión en el tornillo y las resistencias del tornillo a cortante y de las chapas a aplastamiento pueden ser incorrectas.
- La resistencia a aplastamiento disminuye aproximadamente un 41 %. El aplastamiento del pasador en la chapa de 8 mm da 68,2 kN, frente a 116,2 kN para el aplastamiento del tornillo.
- Modélelo como pasador en IDEA StatiCa Connection y asigne la calidad del tornillo al material del pasador. El pasador no resiste esfuerzo axil, por lo que, si es necesario, verifique por separado los efectos de tracción.
- Un manguito soldado restablece el comportamiento de tornillo. Con un manguito ajustado, el tornillo pasante puede modelarse como un tornillo estándar trabajando a aplastamiento. Los tornillos de fricción (pretensados) no pueden analizarse en IDEA StatiCa Connection cuando existe una holgura entre las chapas.
Referencias
- AISC (2022). Specification for Structural Steel Buildings, ANSI/AISC 360-22. American Institute of Steel Construction, Chicago, IL.
- AISC (n.d.). Design Guide 24: Hollow Structural Section Connections, 2nd edition. American Institute of Steel Construction, Chicago, IL.
- CEN (2005). EN 1993-1-8:2005 Eurocode 3: Design of steel structures – Part 1-8: Design of joints. European Committee for Standardization, Brussels.
- Dutta, D., Wardenier, J., Yeomans, N., Sakae, K., Bucak, Ö. and Packer, J.A. (1998). Design Guide 7: For Fabrication, Assembly and Erection of Hollow Section Structures. CIDECT, TÜV-Verlag, Köln.
- Kurobane, Y., Packer, J.A., Wardenier, J. and Yeomans, N. (2004). Design Guide 9: For Structural Hollow Section Column Connections. CIDECT, TÜV-Verlag, Köln.
- Manor, M. (2026). HSS Bolted Connections: Keep It Together With a Bolt of Confidence. Steel Tube Institute. steeltubeinstitute.org
- McCormick, J. (2017). Connecting Hollow Structural Section Members with Through-Bolts. Steel Tube Institute, July 2017. steeltubeinstitute.org
Los autores del artículo: Lukas Juricek, Pavel Kalab y Martin Vild