
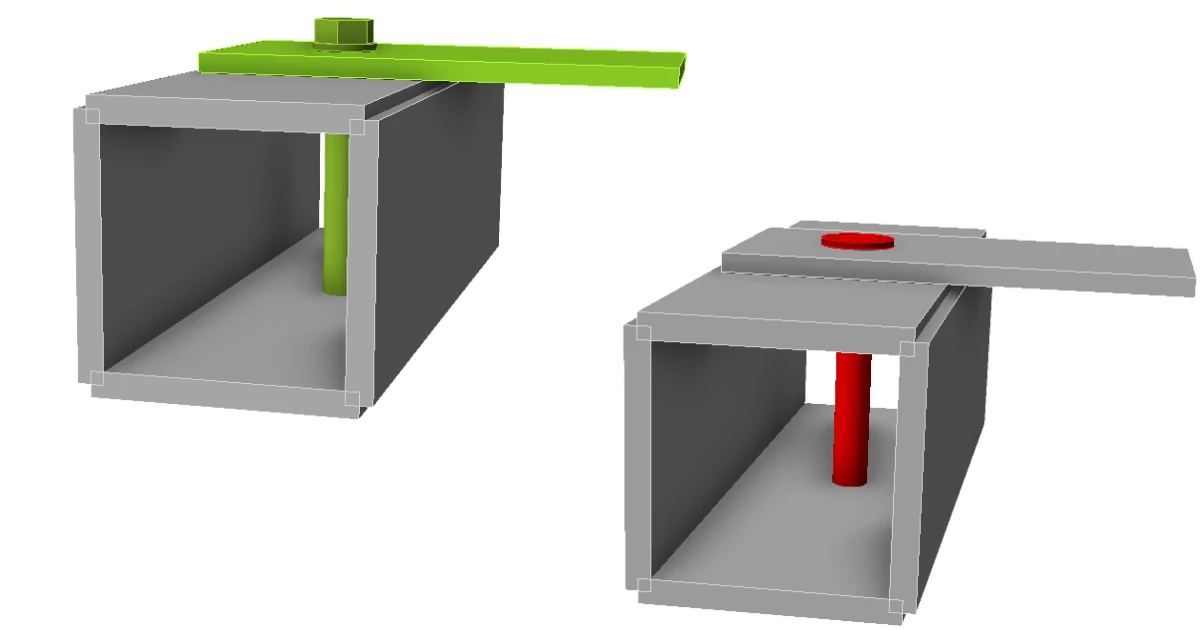


Một bài kiểm chứng trong IDEA StatiCa Connection cho thấy hệ quả: cùng một bu lông M16 8.8 đạt kiểm tra bu lông tiêu chuẩn nhưng không đạt khi được mô hình hóa như chốt. Dưới đây là lý do và cách thiết kế đúng bu lông xuyên suốt.
IDEA StatiCa Connection có thể mô hình hóa và phân tích hầu hết mọi hình học nút liên kết. Tuy nhiên, một số liên kết là phi tiêu chuẩn: các kiểm tra bu lông chung do các tiêu chuẩn được triển khai cung cấp không mô tả chính xác ứng xử của chúng. Ví dụ điển hình là tiết diện rỗng, thường là RHS hoặc SHS, được liên kết bằng bu lông xuyên suốt. Đây là các bu lông dài hoặc thanh ren xuyên qua cả hai thành của tiết diện, với đầu bu lông và đai ốc tựa lên các mặt ngoài.
Bu lông xuyên suốt là giải pháp thay thế cho bu lông một phía (blind bolts), Hollo-Bolts, bu lông khoan chảy (flow-drilled bolts) và các phần tử liên kết một phía đặc biệt khác. Chúng dễ tìm mua: chỉ cần thanh ren, đai ốc và vòng đệm. Tuy nhiên, cơ chế làm việc của chúng khác với nút liên kết bu lông thông thường ở ba điểm.
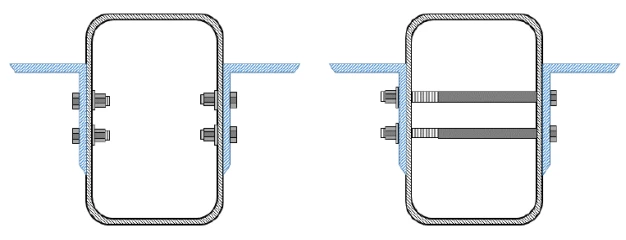
Hình 1 Các liên kết vào thành HSS: bu lông chỉ qua một thành (bên trái) và bu lông xuyên suốt qua cả hai thành (bên phải). Nguồn: J. McCormick, Steel Tube Institute (2017)
Những điểm chính
- Bu lông xuyên suốt không có ống lót nên được mô hình hóa như chốt trong mô hình, thay vì được phân loại là bu lông.
- Bu lông không dự ứng lực có ống lót bên trong khít có thể được mô hình hóa như bu lông tiêu chuẩn nếu ống lót ngăn được hiện tượng uốn.
- Nếu ống lót không ôm sát bu lông và có khe hở theo chủ ý, hãy mô hình hóa bu lông như chốt.
- Cần lưu ý rằng bu lông ma sát không được phép sử dụng cho loại liên kết này trong IDEA StatiCa Connection.
Ba điểm khác biệt giữa bu lông xuyên suốt và bu lông thông thường
1. Không thể siết căng trước bu lông trong tiết diện rỗng không gia cường
Việc siết bu lông đẩy cả hai thành vào trong bằng một lực tập trung. Các mặt mềm của tiết diện rỗng bị biến dạng thay vì được ép chặt. Do đó, bu lông xuyên suốt chỉ giới hạn ở các liên kết loại ép mặt với bu lông siết chặt vừa khít. Ngay cả việc lắp đặt siết chặt vừa khít, khoảng 10 % lực căng trước tối thiểu theo AISC 360-16 Bảng J3.1, cũng phải được thực hiện cẩn thận trên các tiết diện thành mỏng để các thành không bị ép bẹp. Do có khoảng rỗng bên trong cấu kiện, việc siết chặt vừa khít cũng không thể đưa tất cả các lớp bản vào tiếp xúc chặt.
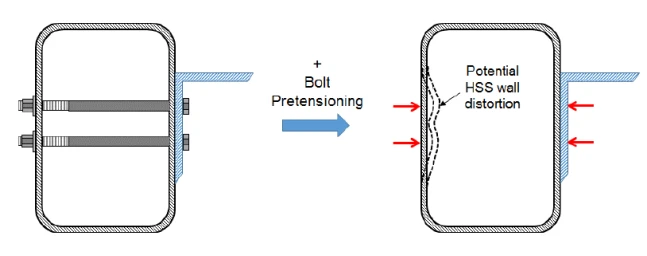
Hình 2 Biến dạng có thể xảy ra của thành HSS khi bu lông xuyên suốt được căng trước hoàn toàn. Nguồn: J. McCormick, Steel Tube Institute (2017)
2. Bu lông làm việc như chốt, không phải như bu lông
Các lớp bản không được ép chặt và có thể không tiếp xúc với nhau. Do đó, thân bu lông chịu lực cắt và uốn, và riêng kiểm tra lực cắt bu lông tiêu chuẩn không phản ánh được ứng xử của nó. Bu lông xuyên suốt phải được thiết kế như chốt, với các kiểm tra:
- lực cắt,
- uốn,
- tương tác cắt–uốn.
3. Khả năng chịu ép mặt của các bản liên kết bị giảm
Đầu bu lông và đai ốc chỉ tựa lên mặt ngoài của thành tiết diện rỗng, chứ không tựa lên cả mặt ngoài và mặt trong như trong nút liên kết bu lông thông thường. Chiều dày kẹp không bị ngăn nở ra, nên các bản không bị kìm giữ quanh lỗ và có thể bị oằn cục bộ. Khả năng chịu ép mặt là của chốt, không phải của bu lông. Điều này áp dụng cho cả thành tiết diện rỗng và bản liên kết.
Cơ sở tiêu chuẩn
AISC 360-22, §J3.11(b) (§J3.10(c) trong AISC 360-16). Bu lông xuyên hoàn toàn qua HSS không có sườn tăng cứng được chuyển sang kiểm tra ép mặt của chốt trong §J7:
Rn = 1.8·Fy·Apb, φ = 0.75, Apb = d·tdesign (J7-1)
Ở đây, “không có sườn tăng cứng” nghĩa là thành không bị kẹp bởi đầu bu lông và đai ốc ở cả hai phía, và không được tăng cứng bằng vật liệu chèn đầy hoặc cốt thép. Lực cắt bu lông (Công thức J3-1) và các trạng thái giới hạn còn lại của cấu kiện liên kết được kiểm tra như thông thường. AISC 360-16 không đề cập đến xé rách đối với bu lông xuyên suốt; trong AISC 360-22, cùng mục này bao gồm cả xé rách bu lông. Đối với các bu lông đặt gần nhau hoặc gần đầu cấu kiện, cần có phương pháp tiếp cận hợp lý.
EN 1993-1-8. Không có quy trình cụ thể. Theo cách tương tự AISC, áp dụng các quy tắc đối với chốt trong Bảng 3.10:
Fb,Rd = 1.5·t·d·fy/γM0 (ép mặt)
MRd = 1.5·Wel·fyp/γM0 (uốn)
(MEd/MRd)2 + (Fv,Ed/Fv,Rd)2 ≤ 1 (tương tác cắt–uốn)
Bu lông xuyên suốt có ống lót là trường hợp bu lông bên trong tiết diện rỗng đi qua một ống đệm, có đường kính lỗ trong khít, bằng với lỗ bu lông tiêu chuẩn. Ống này ngăn biến dạng của các thành tiết diện rỗng khi có lực kéo trong bu lông. Khi đó, các lớp bản được ép chặt với nhau tương tự như liên kết bu lông tiêu chuẩn. Và bu lông thậm chí có thể được căng trước hoàn toàn (CIDECT Design Guide 9, §5.11; Kurobane et al. 2004). Trong thực tế, ống thường được hàn vào tiết diện như một ống lót (Dutta et al. 1998; McCormick 2017). Khi đó, liên kết làm việc giống nút liên kết bu lông thông thường hơn là nút liên kết chốt (McCormick 2017).
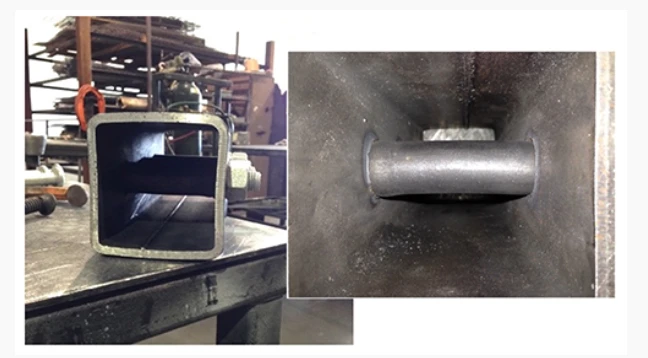
Hình 3 Gia cường ống lót bu lông cho HSS tại vị trí bu lông xuyên suốt. Nguồn: M. Manor, Steel Tube Institute (2026)
Trường hợp kiểm chứng
Cụm bu lông: ứng xử của bu lông tiêu chuẩn
SHS 110×110×10 mm hàn được chế tạo từ thép S355 và được liên kết bu lông xuyên qua tiết diện với một bản 8 mm bằng bu lông M16 8.8 tiêu chuẩn. Bu lông được mô hình hóa với loại bu lông “Ép mặt – tương tác kéo/cắt”, với mặt phẳng cắt nằm trong phần ren. Mô hình chỉ chịu lực dọc trục 40 kN trong bản liên kết. Lực này làm bu lông chịu cắt (V = 40 kN) và gây ra lực cắt và mô men xoắn trong SHS.
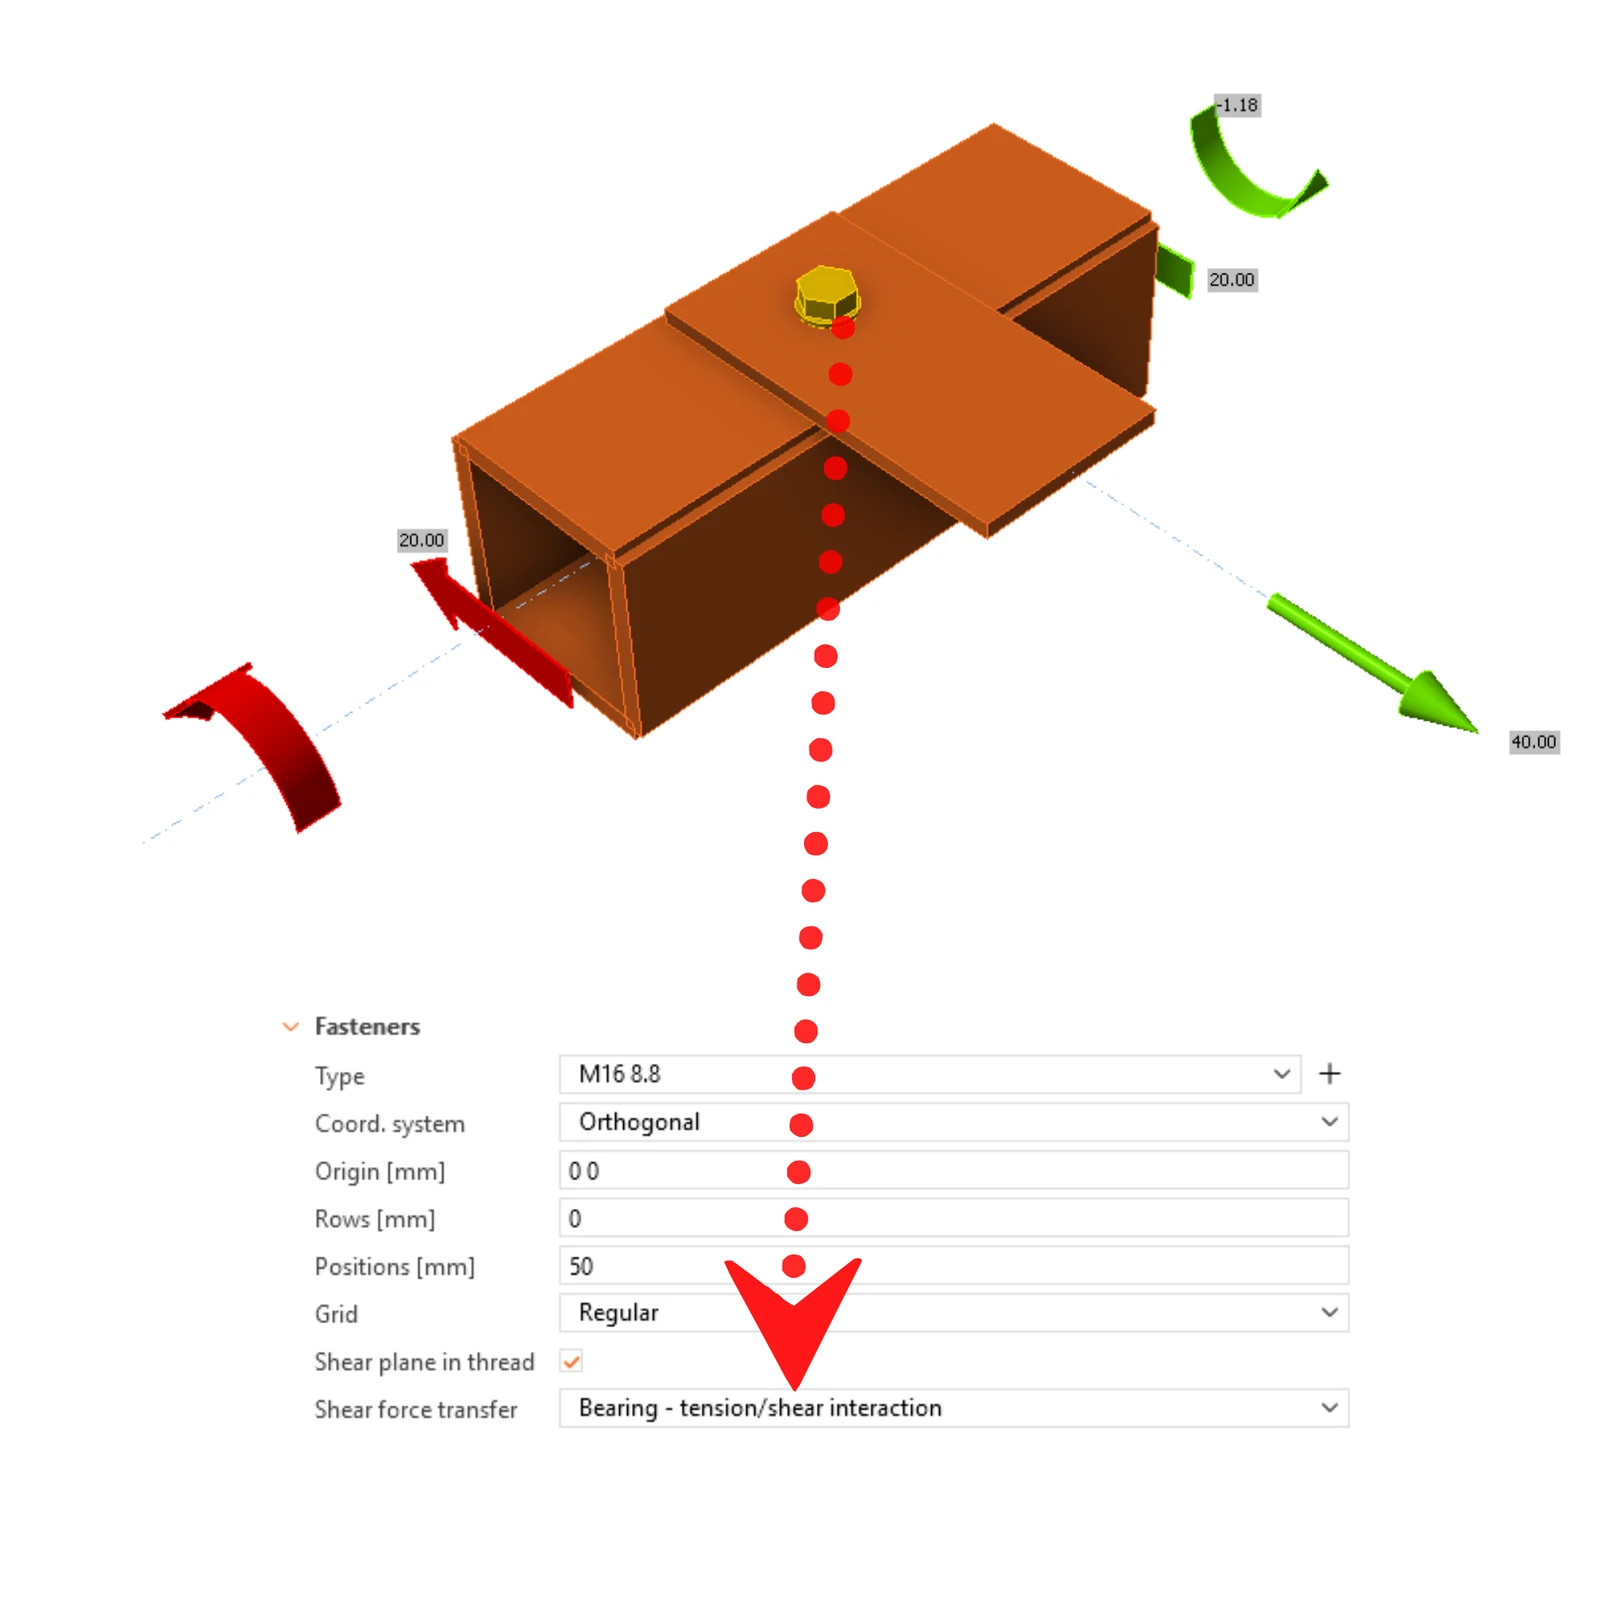
Hình 4 Mô hình kiểm chứng trong IDEA StatiCa Connection với bu lông xuyên suốt được mô hình hóa như bu lông tiêu chuẩn: lực 40 kN trong bản, các nội lực đầu mút của SHS và thiết lập phần tử liên kết (M16 8.8, mặt phẳng cắt trong phần ren, ép mặt – tương tác kéo/cắt).
Kiểm tra bu lông theo EN 1993-1-8
Lực cắt gần như hoàn toàn do mặt phẳng cắt thứ nhất chịu (40.0 kN). Lực cắt còn lại ở mặt phẳng cắt thứ hai không đáng kể (1.56 kN), do đó thành thứ hai hầu như không tham gia chịu lực. Bu lông đạt với hệ số sử dụng tương tác kéo–cắt là 69.4 %, do hệ số sử dụng chịu cắt 66.3 % quyết định.
Tuy nhiên, báo cáo bổ sung một cảnh báo: có khe hở giữa các bản liên kết, mô hình số không xét đến uốn trong bu lông, và các bản không được ép chặt. Do đó, khả năng chịu cắt của bu lông và khả năng chịu ép mặt của các bản có thể không chính xác. Đây là tín hiệu đầu tiên cần bạn lưu ý.
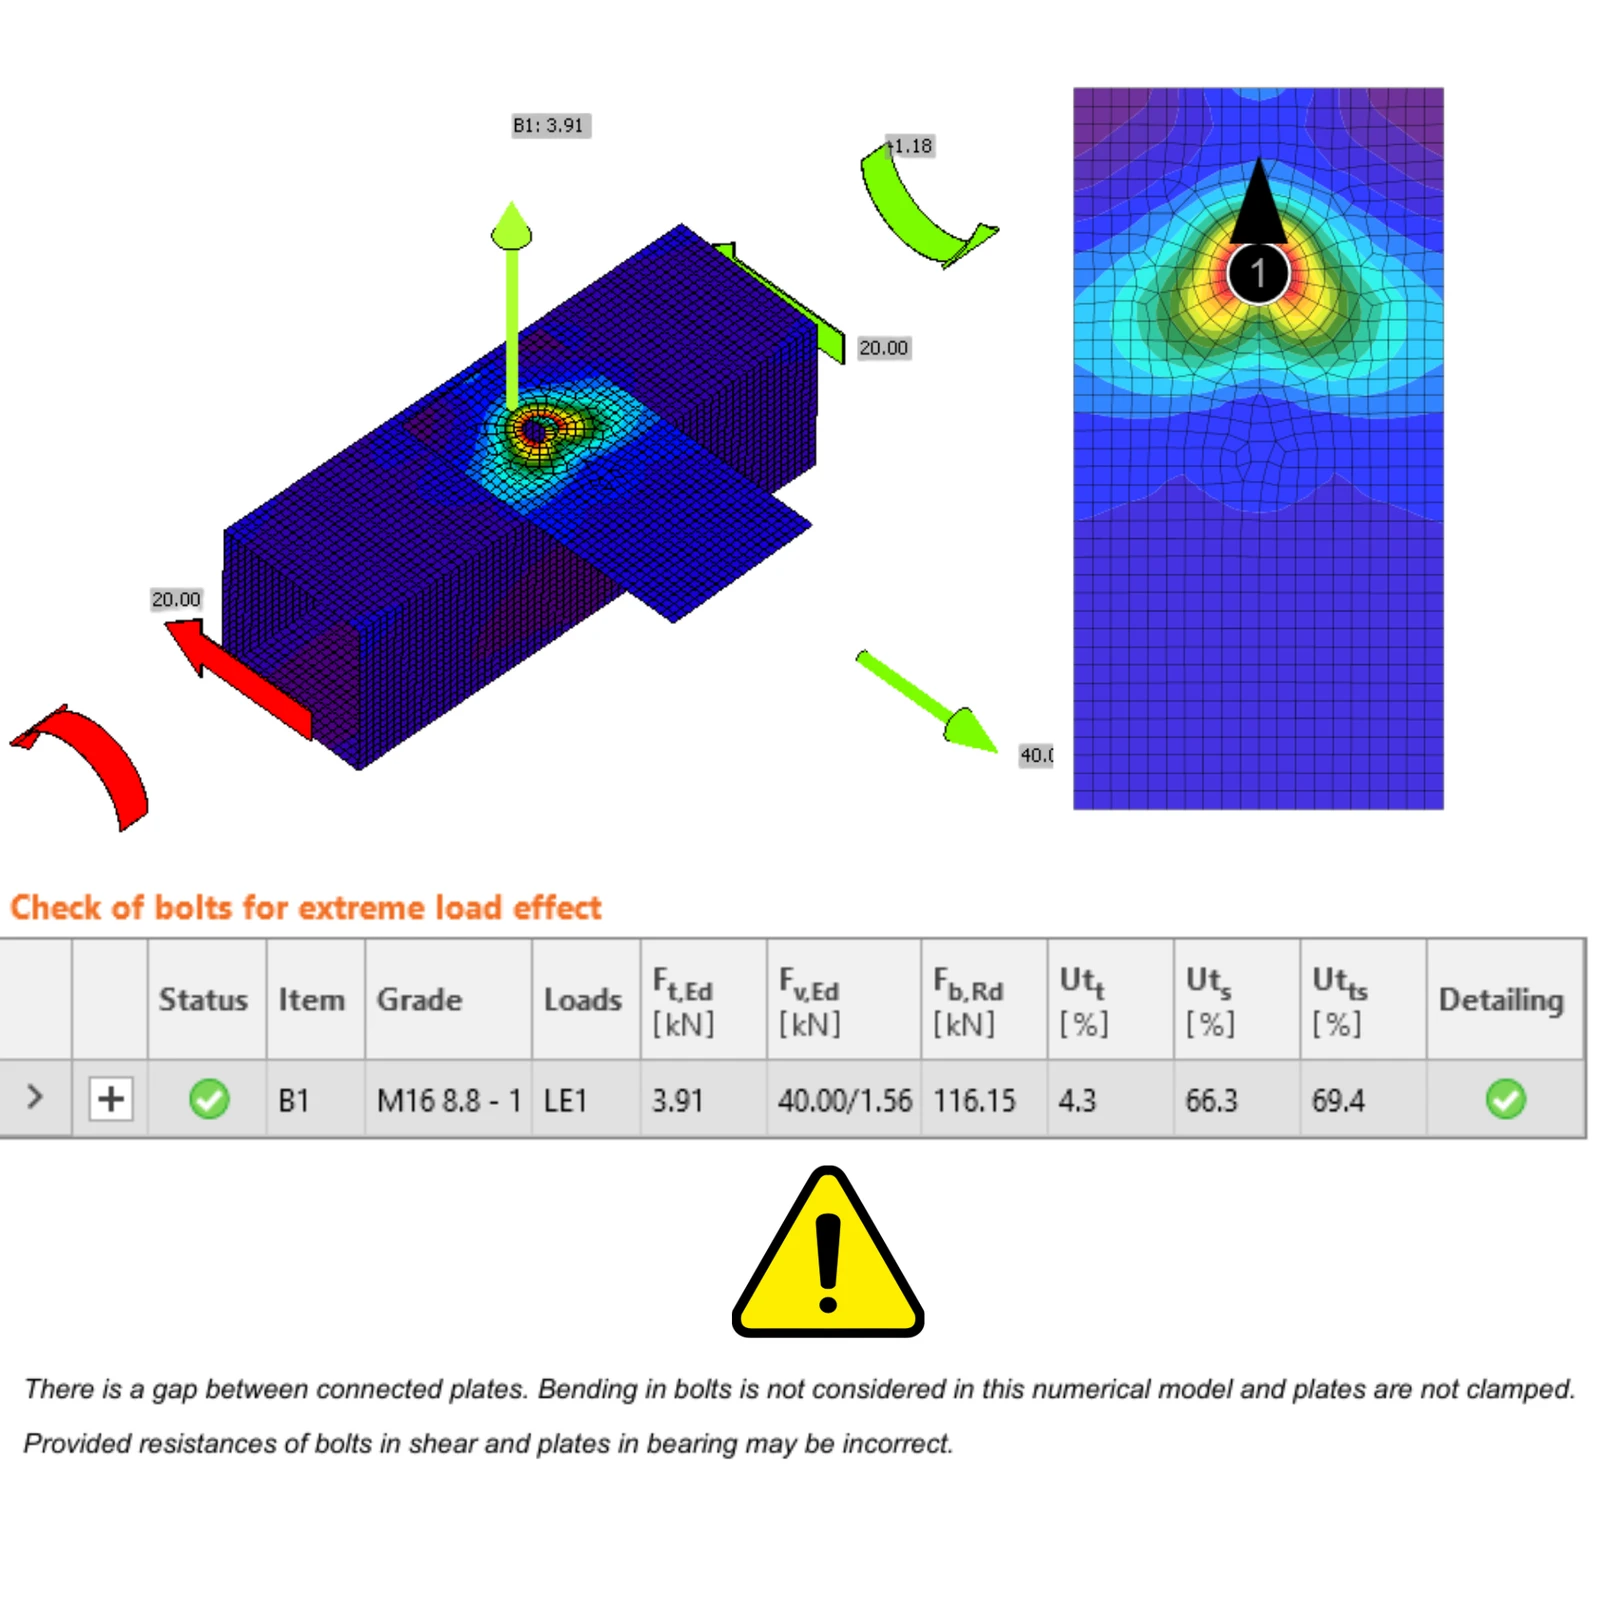
Hình 5 Kiểm tra bu lông theo EN 1993-1-8 (M16 8.8): Ft,Ed = 3.91 kN, Fv,Ed = 40.00/1.56 kN trong hai mặt phẳng cắt, Fb,Rd = 116.15 kN, hệ số sử dụng 4.3 % khi kéo, 66.3 % khi cắt và 69.4 % khi tương tác, kèm cảnh báo được đưa ra đối với liên kết bu lông xuyên suốt.
Một mô hình dầm tương đương của bu lông giúp diễn giải kết quả dễ dàng. Mô hình này cho thấy nội lực và sự phân bố ứng suất dọc theo chiều dài bu lông, đồng thời tái hiện cùng hệ số sử dụng chịu cắt, nên là một phép kiểm tra độ tin cậy đơn giản.
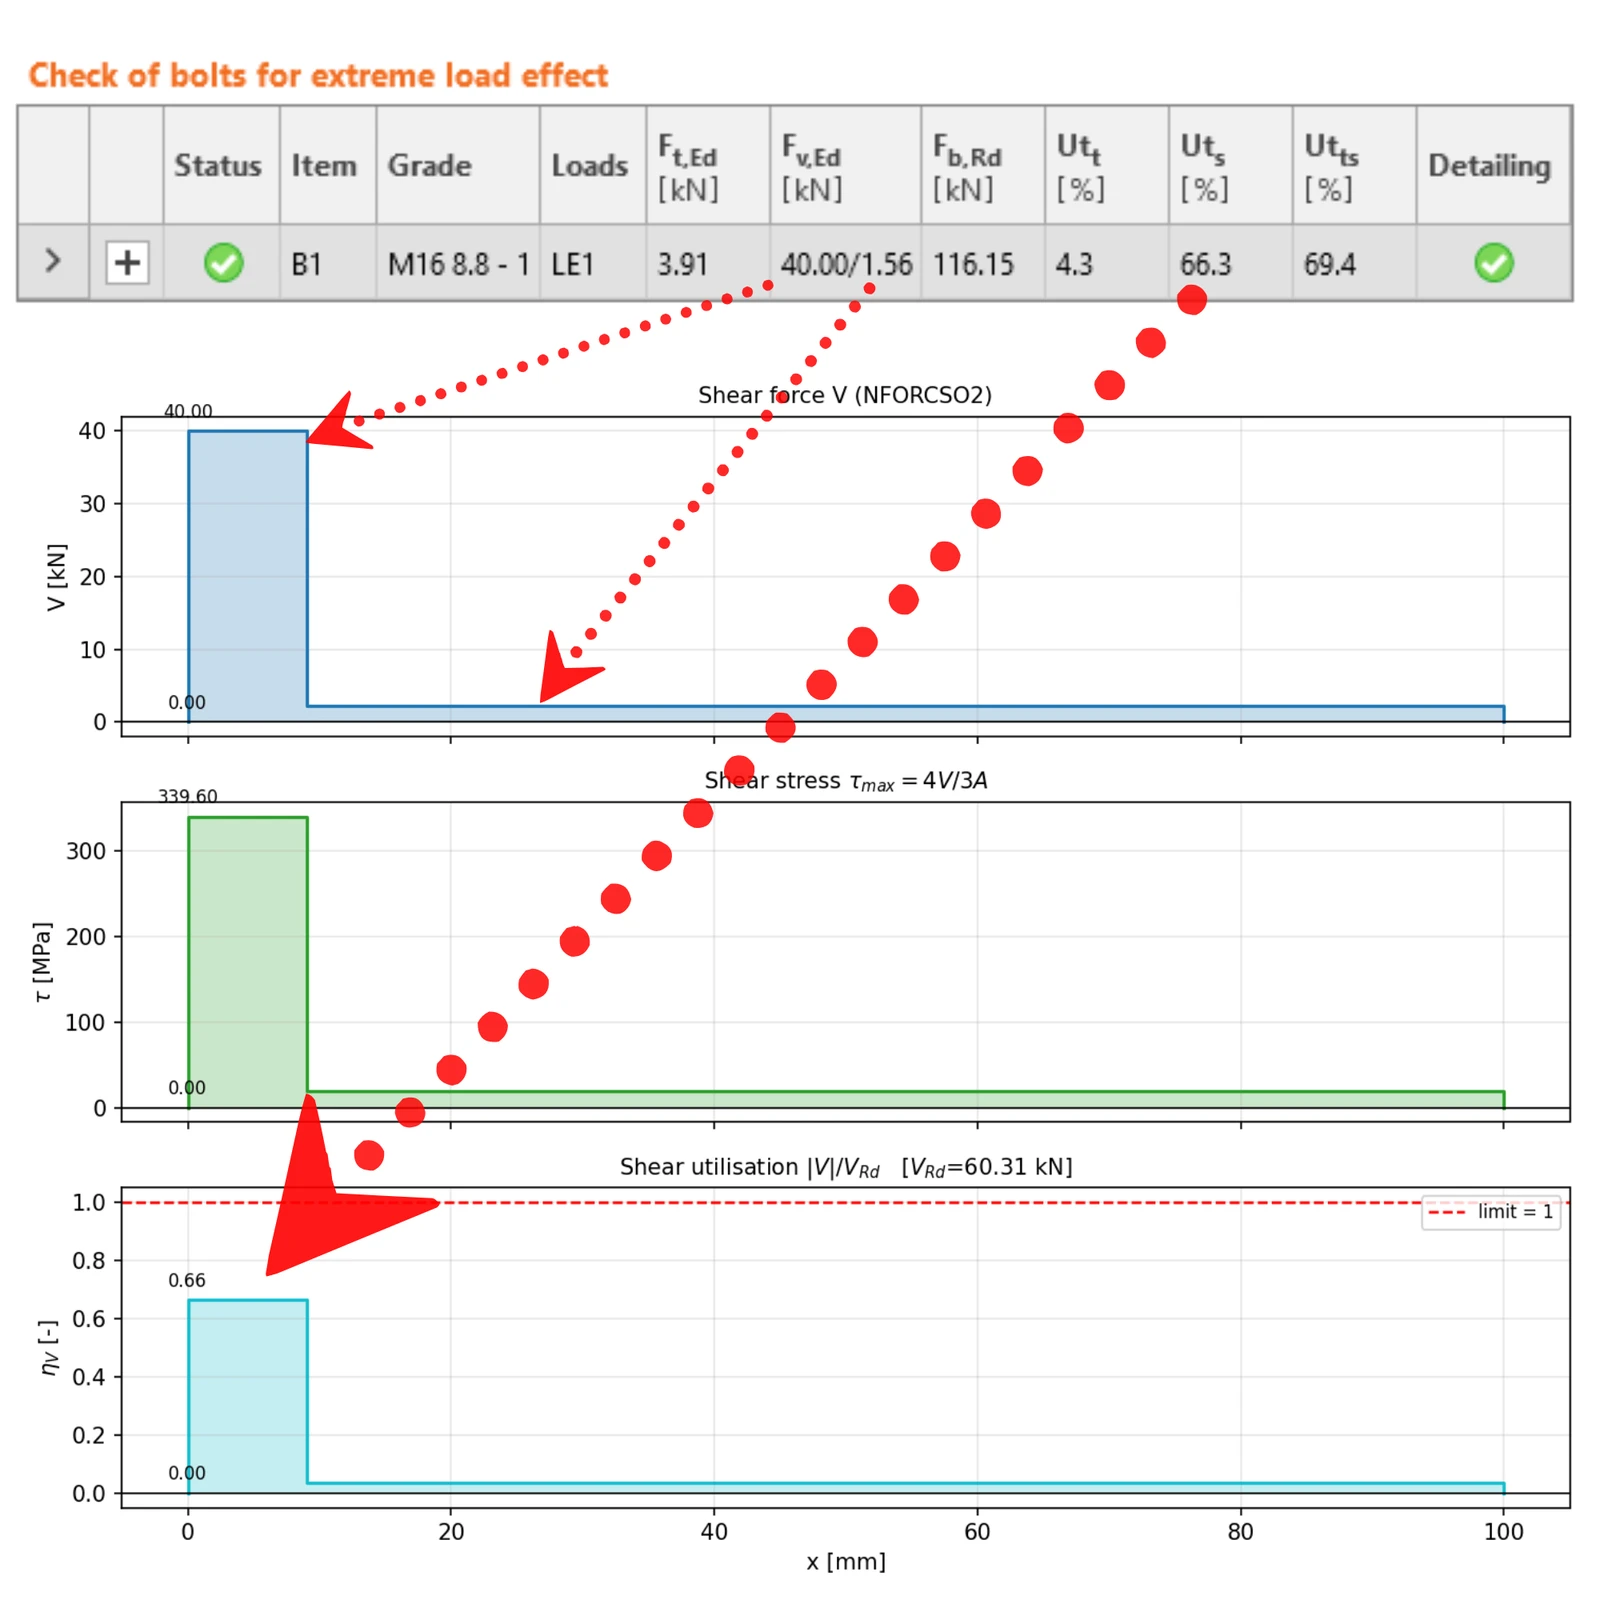
Hình 6 Mô hình dầm tương đương của bu lông: V = 40 kN tại mặt phẳng cắt thứ nhất, ứng suất cắt 4V/3A = 339.6 MPa và hệ số sử dụng chịu cắt 0.66 so với VRd = 60.31 kN. Mô hình xác nhận nội lực và hệ số sử dụng một cách độc lập với IDEA StatiCa.
Cụm bu lông: ứng xử như chốt
Mô hình tương tự nay được xây dựng với phần tử liên kết “Chốt”. Phần tử chốt chịu lực cắt và mô men uốn. Nó không truyền lực dọc trục.
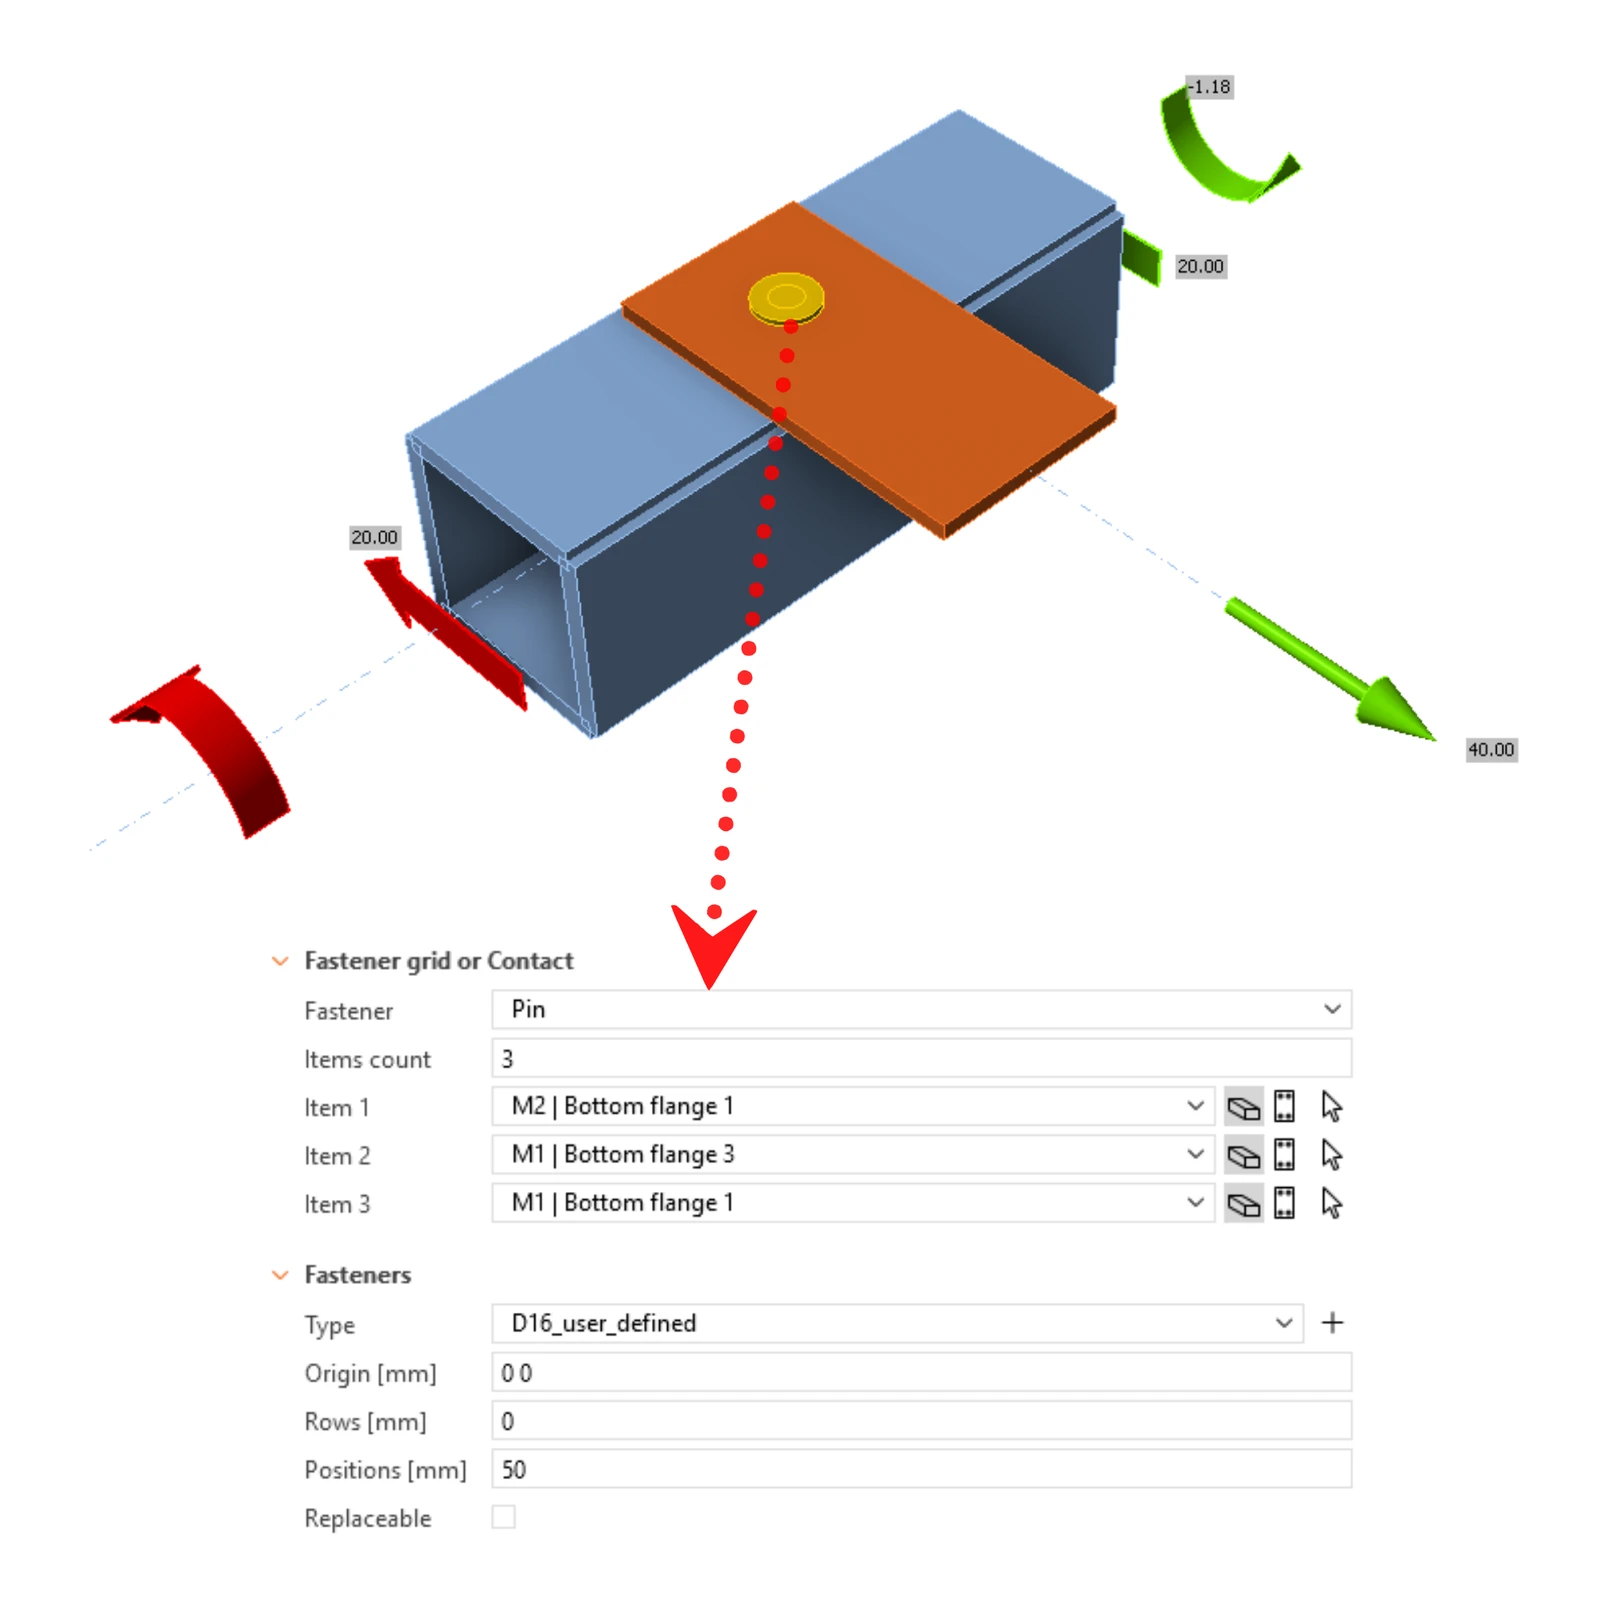
Hình 7 Mô hình kiểm chứng với bu lông xuyên suốt được mô hình hóa như chốt (chốt D16 do người dùng định nghĩa xuyên qua bản và cả hai thành SHS): lực 40 kN trong bản và các nội lực đầu mút của SHS.
Kiểm tra chốt theo EN 1993-1-8
Uốn của chốt có ảnh hưởng lớn nhất đến ứng xử: riêng uốn đã gây ra hệ số sử dụng 90.9 %. Khả năng chịu ép mặt cũng giảm khoảng 41 % so với cách tiếp cận bu lông (68.2 kN so với 116.2 kN). Uốn kết hợp với lực cắt khiến kiểm tra chốt không đạt: tương tác cắt–uốn đạt 109.5 %, và chốt bị phá hoại. Mô men uốn đạt đỉnh tại vị trí chốt đi vào tiết diện rỗng.
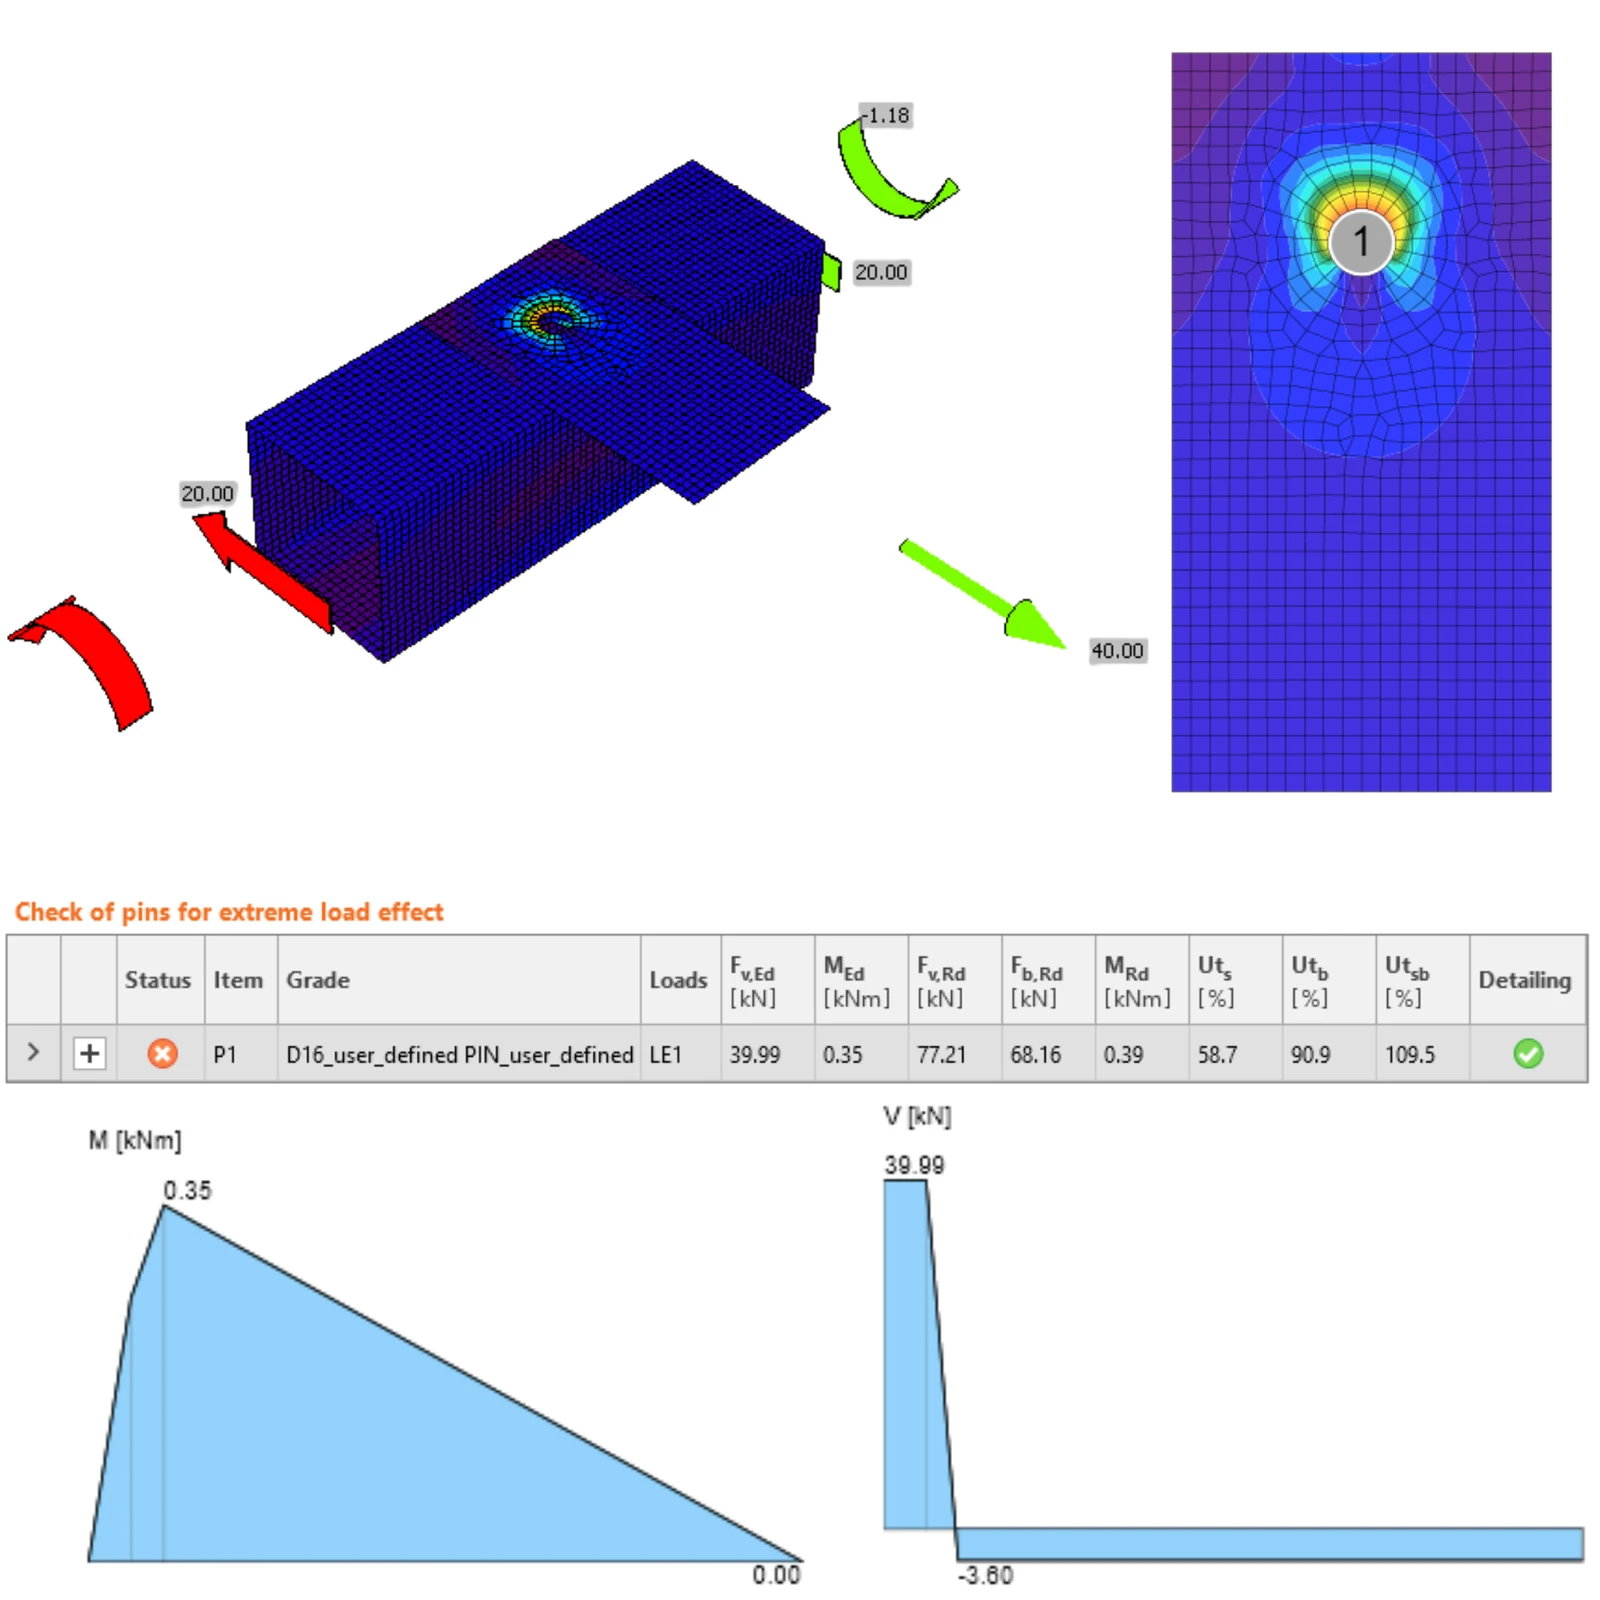
Hình 8 Kiểm tra chốt (chốt D16 do người dùng định nghĩa, fyp = 640 MPa): Fv,Ed = 39.99 kN, MEd = 0.35 kNm, Fv,Rd = 77.21 kN, Fb,Rd = 68.16 kN, MRd = 0.39 kNm; hệ số sử dụng khi cắt 58.7 %, khi uốn 90.9 % và khi tương tác 109.5 %. Khả năng chịu uốn theo EN 1993-1-8, Bảng 3.10.
| Kiểm tra (M16 8.8, Fv,Ed = 40 kN) | Mô hình hóa như bu lông | Mô hình hóa như chốt |
| Lực cắt | 66.3 % | 58.7 % |
| Uốn | không kiểm tra | 90.9 % |
| Tương tác | 69.4 % (kéo–cắt) | 109.5 % (cắt–uốn) |
| Khả năng chịu ép mặt Fb,Rd | 116.2 kN | 68.2 kN |
| Kết quả | đạt | không đạt |
Kết quả của mô hình dầm tương đương (chốt)
Mô hình giải tích có thể được xây dựng theo các quy tắc trong bài viết cơ sở tri thức IDEA StatiCa Chốt thép.
Mô hình dầm giải tích phù hợp sát với mô hình IDEA StatiCa Connection. Trong Connection, tải trọng được phân bố đều theo chiều dày của bản tác dụng lên chốt; mô hình tương đương sử dụng lực tập trung thiên về an toàn thay thế. Điều này gây ra những khác biệt nhỏ giữa nội lực và hệ số sử dụng của hai mô hình, nên mô hình dầm là một phép kiểm tra độ tin cậy và tính hợp lý hữu ích.
Hệ số sử dụng chịu cắt 58.7 % do kiểm tra ép mặt của chốt lên bản liên kết quyết định, không phải do chốt chịu cắt (51.8 %). Uốn (0.93) và tương tác cắt–uốn (1.14) cao hơn một chút trong mô hình dầm tương đương, do lực tập trung. Chốt làm việc đúng như kỳ vọng.
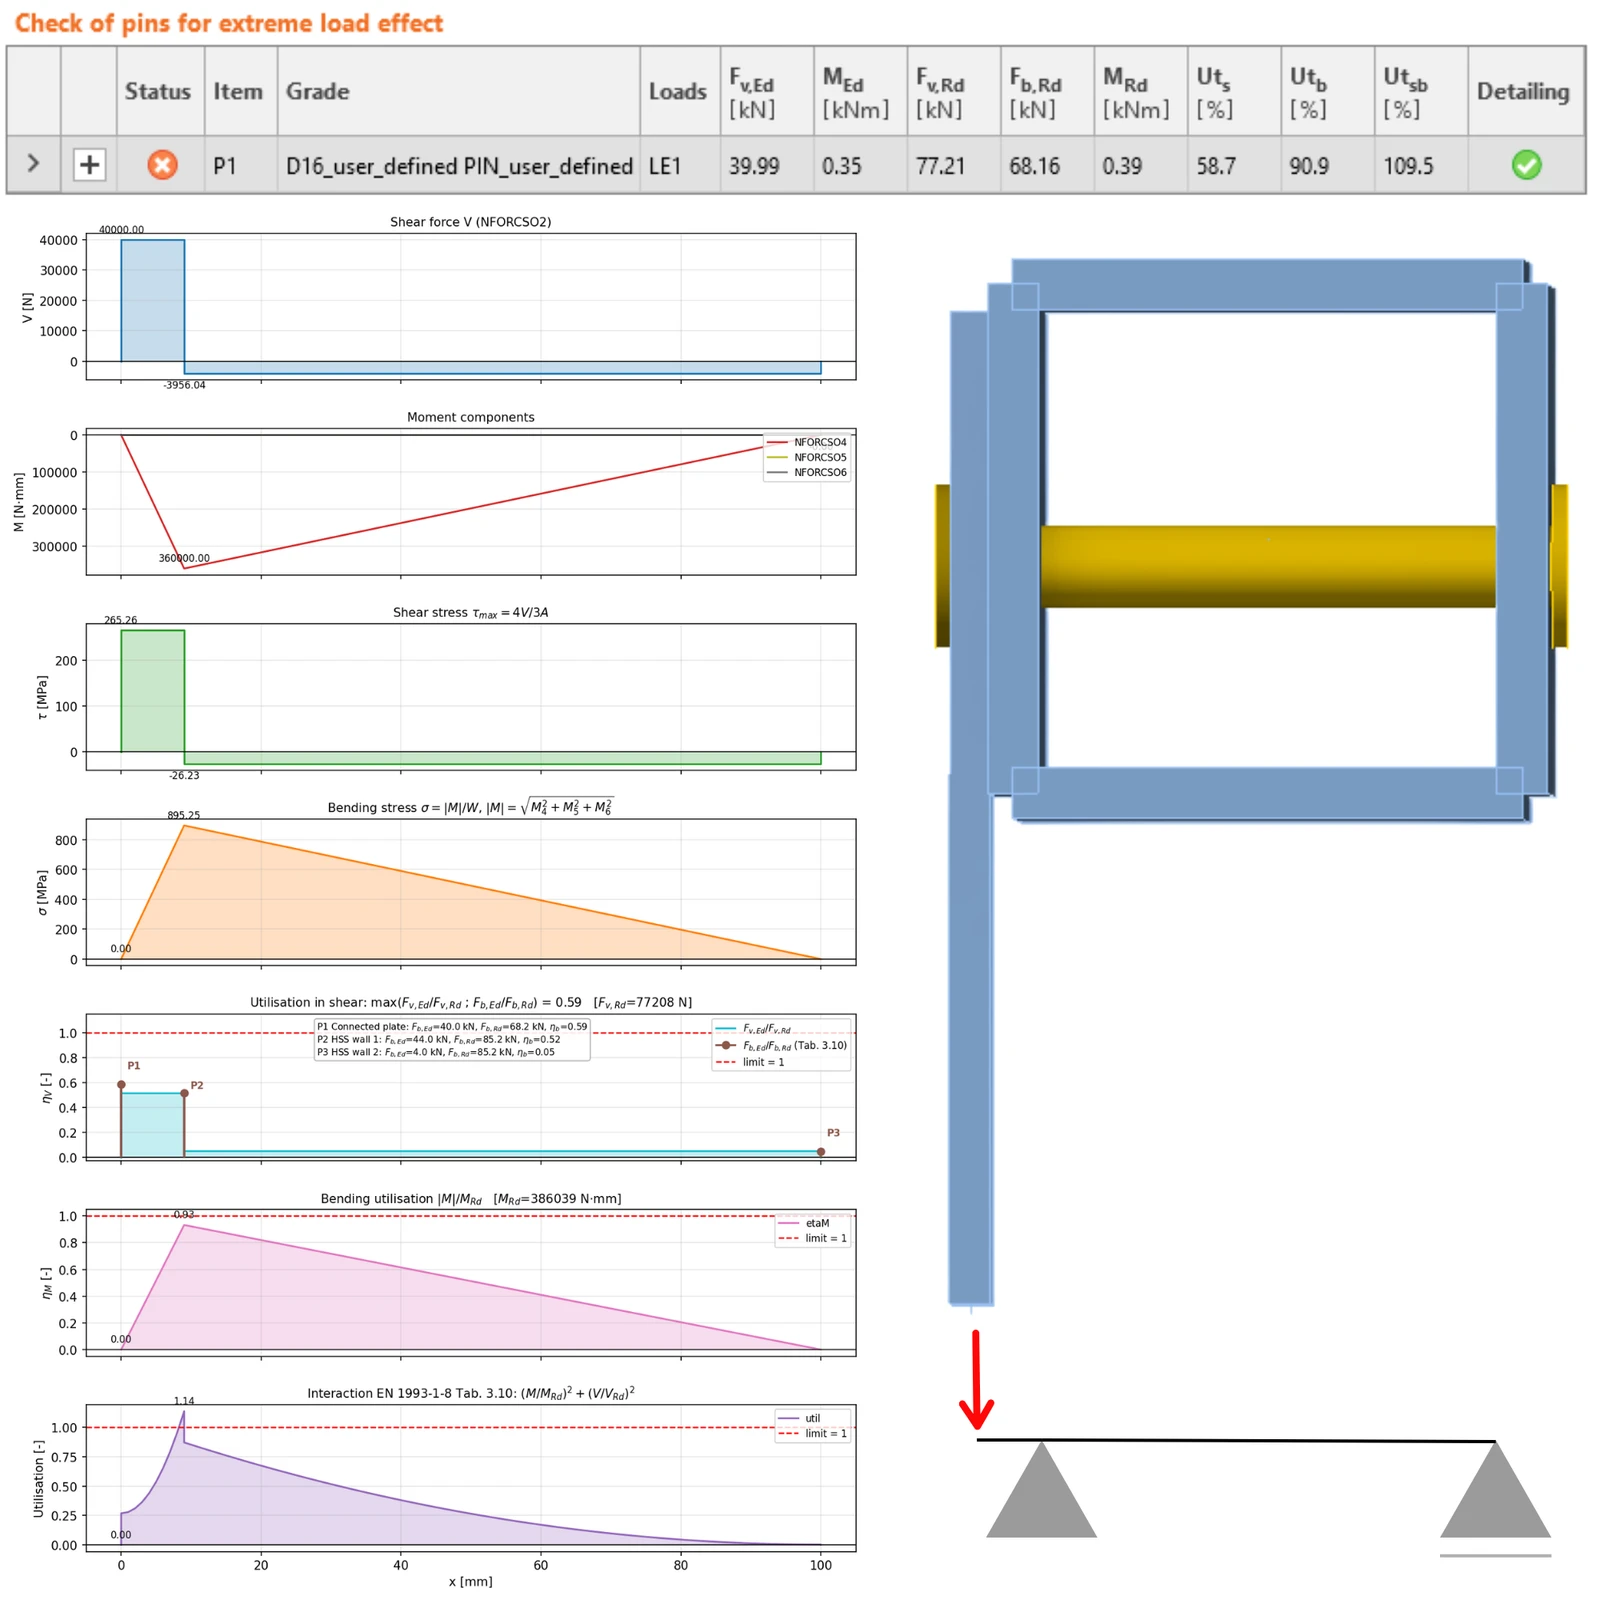
Hình 9 Mô hình dầm tương đương của bu lông xuyên suốt được mô hình hóa như chốt: V = 40 kN tại mặt phẳng cắt thứ nhất, M = 0.36 kNm tại vị trí chốt đi vào thành SHS, hệ số sử dụng chịu uốn 0.93 so với MRd = 0.386 kNm, tương tác 1.14. Ép mặt của chốt: 0.59 trên bản liên kết, 0.52 và 0.05 trên hai thành SHS.
Mô hình có ống lót bên trong chế tạo sẵn
McCormick (2017) mô tả ống lót là một trong những cách phổ biến nhất để cải thiện liên kết bu lông xuyên suốt:
“Một trong những phương pháp phổ biến nhất để cải thiện hiệu suất của liên kết bu lông xuyên suốt là bố trí một ống lót (hoặc ống tròn) để bu lông xuyên suốt đi qua. Ống lót được tạo ra bằng cách khoan một lỗ trên HSS, đặt vào một ống lót có đường kính trong bằng đường kính lỗ tiêu chuẩn của bu lông xuyên suốt, rồi hàn ống lót cố định tại chỗ (Dutta et al. 1998). Ống lót cho phép siết căng trước bu lông đồng thời ngăn biến dạng thành HSS. Nhờ đó, liên kết bu lông xuyên suốt sẽ làm việc giống nút liên kết bu lông hơn là nút liên kết chốt.” (McCormick, Steel Tube Institute, 2017)
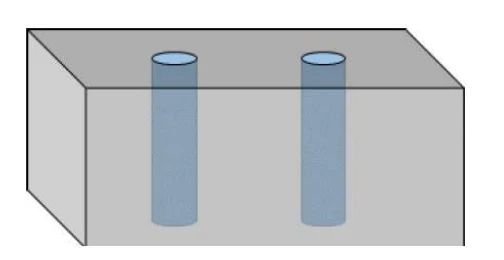
Hình 10 Cấu kiện RHS/SHS được chế tạo với ống lót bên trong.
Ống lót trong IDEA StatiCa: bu lông không căng trước
Nếu ống lót hàn được mô hình hóa bên trong RHS/SHS và bu lông không được căng trước, bu lông xuyên suốt có thể được mô hình hóa trong IDEA StatiCa như bu lông tiêu chuẩn, theo bài viết và các tài liệu tham khảo nêu trên. Ống lót phải kìm giữ bu lông một cách chính xác để mô hình bu lông tiêu chuẩn có giá trị. Khi có khe hở giữa ống lót và bu lông, bu lông quay trở lại ứng xử của chốt.
- Ngay cả khi ống lót được mô hình hóa bằng thao tác chế tạo “Cấu kiện tăng cứng”, báo cáo vẫn hiển thị cảnh báo rằng uốn trong bu lông không được xét đến.
- Kiểm tra ép mặt được thực hiện trên các lớp bản liên kết
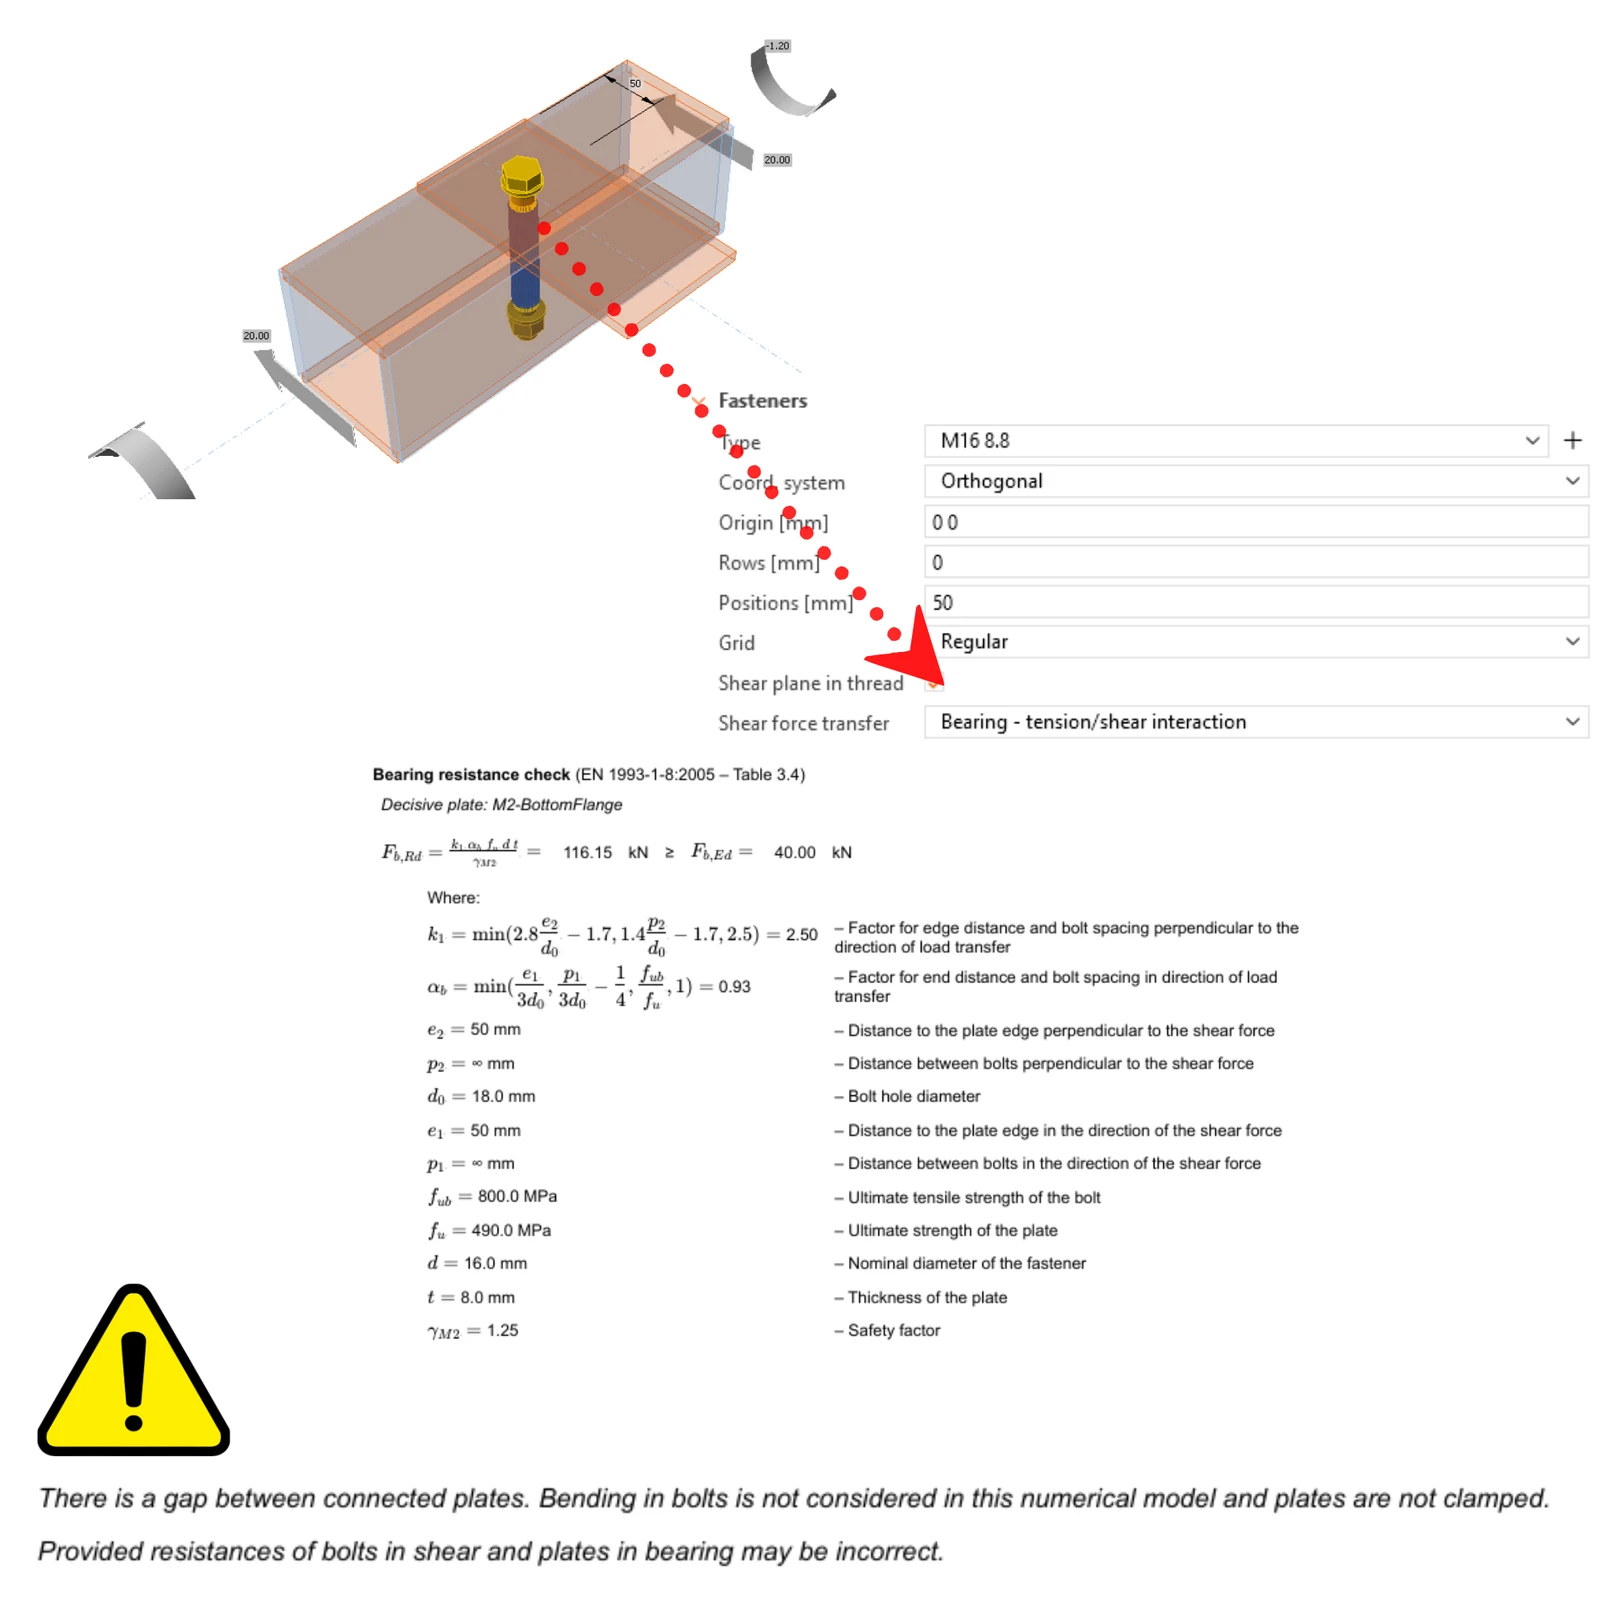
Hình 11 Liên kết RHS/SHS được chế tạo với ống lót bên trong và bu lông M16 8.8 không căng trước: kiểm tra khả năng chịu ép mặt theo EN 1993-1-8 Bảng 3.4 và cảnh báo về khe hở giữa các bản liên kết.
Ống lót trong IDEA StatiCa: bu lông ma sát
IDEA StatiCa Connection không cho phép sử dụng bu lông ma sát (chống trượt) trong mô hình này. Phân tích dừng lại với thông báo “Không thể sử dụng bu lông loại ma sát nếu có khe hở giữa các bản”. Điều này có lý do:
- Trong mô hình, lực căng trước không được truyền vào ống lót. Bu lông được tăng cứng khi chịu cắt, và các lực tiếp tuyến từ bu lông tác dụng lên lỗ ở vùng kéo và vùng nén, nhưng theo phương dọc trục bu lông làm việc như bu lông tiêu chuẩn và không hình thành trạng thái dự ứng lực. Ống lót không bị nén bởi lực căng trước, do đó trạng thái ứng suất thu được sẽ gây hiểu sai.
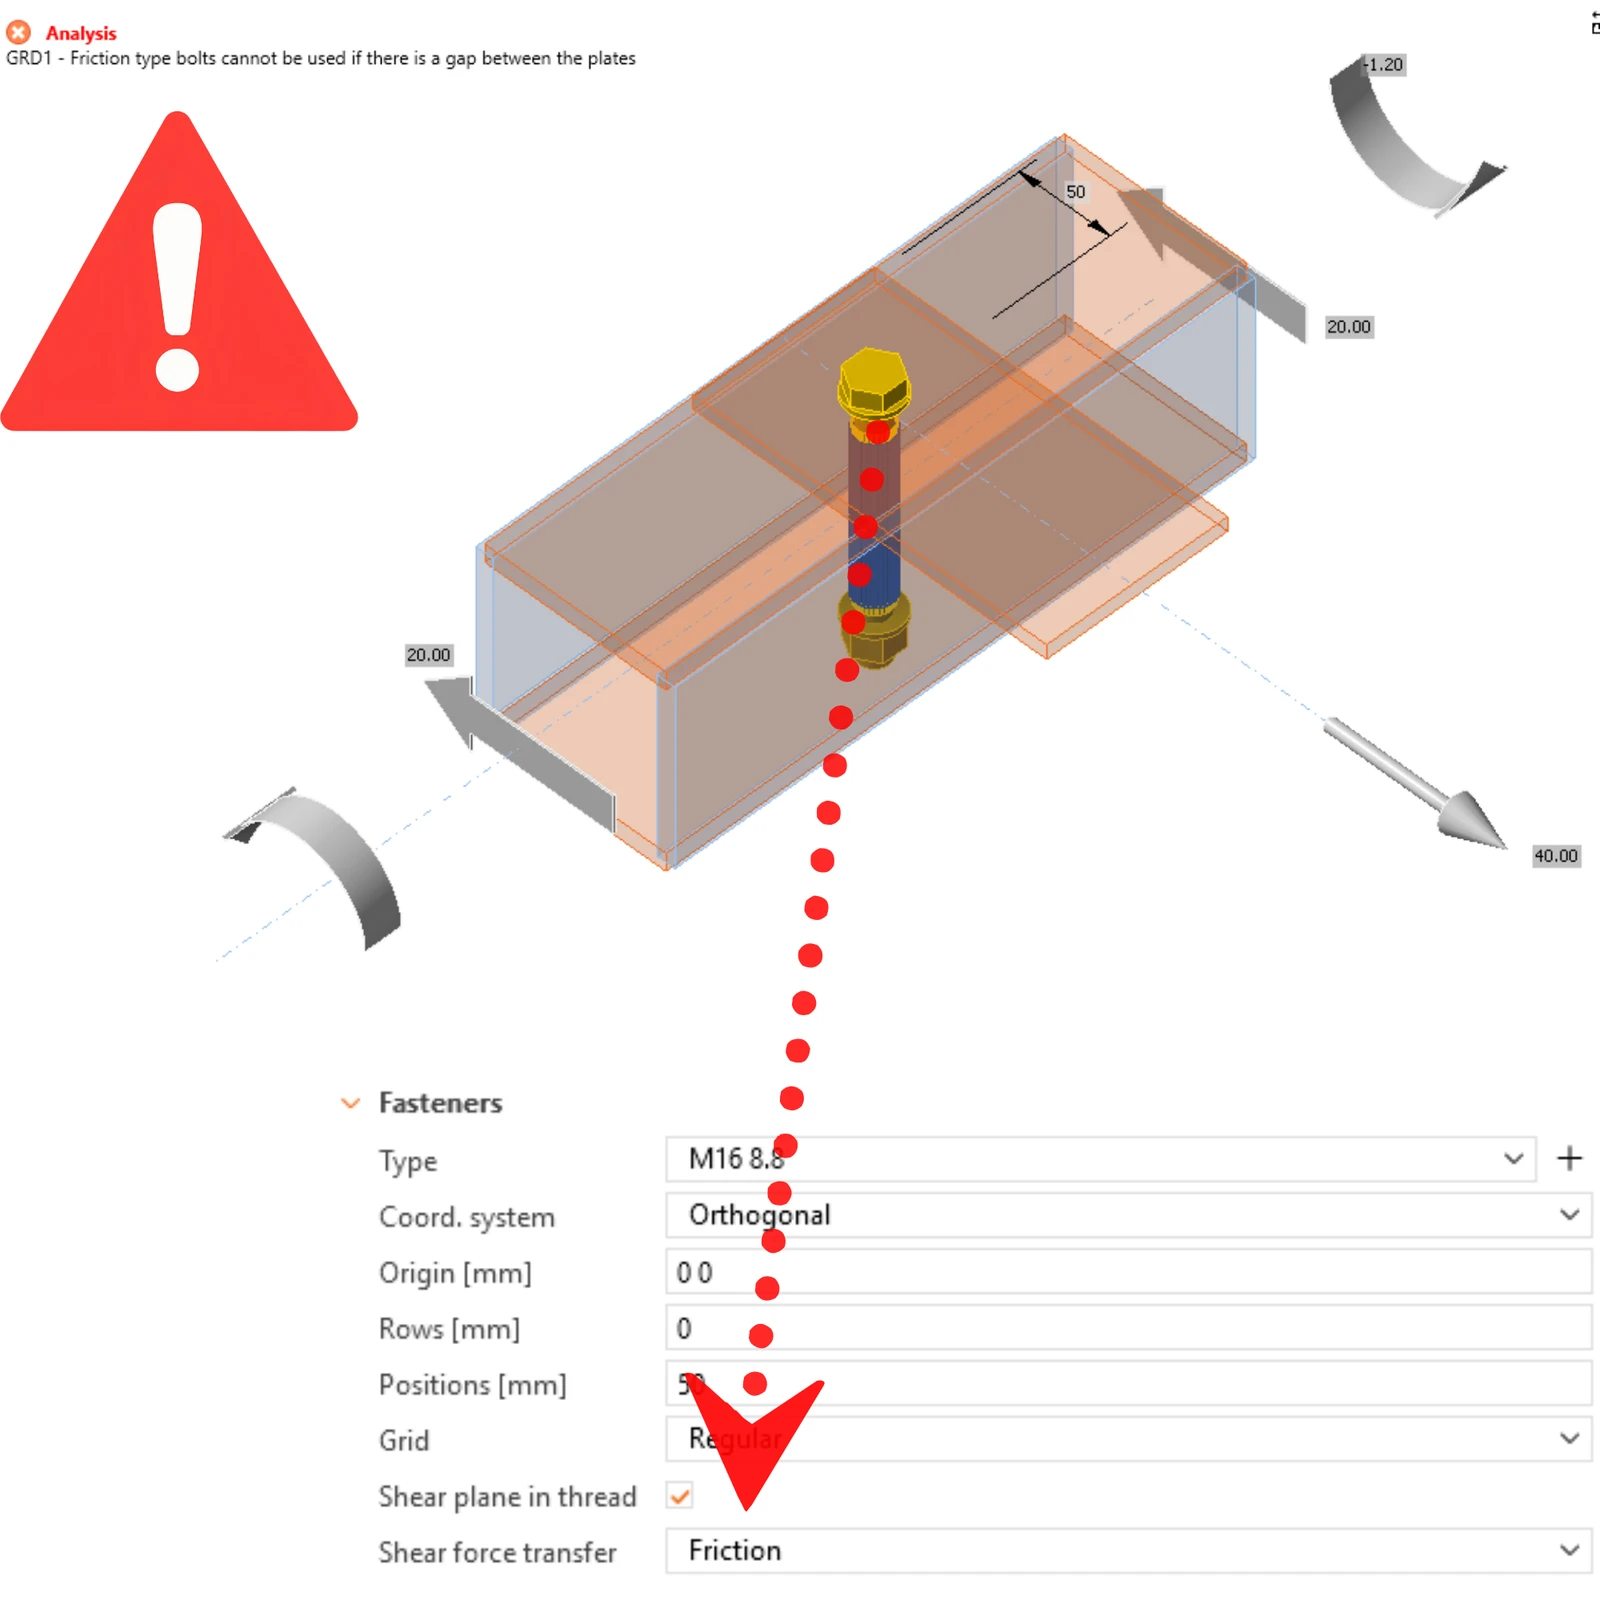
Hình 12 Liên kết RHS/SHS được chế tạo với ống lót bên trong và bu lông được căng trước (bu lông ma sát): phân tích báo rằng không thể sử dụng bu lông loại ma sát nếu có khe hở giữa các bản.
Kết luận
- Bu lông xuyên suốt không có ống lót là chốt, không phải bu lông. Nó không thể được căng trước, các lớp bản không được ép chặt, và thân bu lông làm việc chịu cắt và uốn.
- Kiểm tra bu lông tiêu chuẩn ở đây là không an toàn. Trong bài kiểm chứng (SHS 110×110×10, bản 8 mm, M16 8.8, 40 kN), kiểm tra bu lông đạt ở mức 69.4 %. Kiểm tra chốt không đạt ở mức 109.5 % về tương tác cắt–uốn, riêng uốn là 90.9 %.
- Hãy đọc cảnh báo trong báo cáo. IDEA StatiCa Connection đánh dấu khe hở giữa các bản: uốn trong bu lông không được xét đến và khả năng chịu cắt của bu lông cũng như khả năng chịu ép mặt của bản có thể không chính xác.
- Khả năng chịu ép mặt giảm khoảng 41 %. Ép mặt của chốt lên bản 8 mm cho 68.2 kN so với 116.2 kN đối với ép mặt của bu lông.
- Hãy mô hình hóa như chốt trong IDEA StatiCa Connection và gán cấp bền bu lông cho vật liệu chốt. Chốt không chịu lực dọc trục, do đó hãy kiểm tra riêng các hiệu ứng kéo nếu cần thiết.
- Ống lót hàn khôi phục ứng xử của bu lông. Với ống lót khít, bu lông xuyên suốt có thể được mô hình hóa như bu lông chịu ép mặt tiêu chuẩn. Bu lông ma sát (căng trước) không thể được phân tích trong IDEA StatiCa Connection khi có khe hở giữa các lớp bản.
Tài liệu tham khảo
- AISC (2022). Specification for Structural Steel Buildings, ANSI/AISC 360-22. American Institute of Steel Construction, Chicago, IL.
- AISC (n.d.). Design Guide 24: Hollow Structural Section Connections, 2nd edition. American Institute of Steel Construction, Chicago, IL.
- CEN (2005). EN 1993-1-8:2005 Eurocode 3: Design of steel structures – Part 1-8: Design of joints. European Committee for Standardization, Brussels.
- Dutta, D., Wardenier, J., Yeomans, N., Sakae, K., Bucak, Ö. and Packer, J.A. (1998). Design Guide 7: For Fabrication, Assembly and Erection of Hollow Section Structures. CIDECT, TÜV-Verlag, Köln.
- Kurobane, Y., Packer, J.A., Wardenier, J. and Yeomans, N. (2004). Design Guide 9: For Structural Hollow Section Column Connections. CIDECT, TÜV-Verlag, Köln.
- Manor, M. (2026). HSS Bolted Connections: Keep It Together With a Bolt of Confidence. Steel Tube Institute. steeltubeinstitute.org
- McCormick, J. (2017). Connecting Hollow Structural Section Members with Through-Bolts. Steel Tube Institute, July 2017. steeltubeinstitute.org
Các tác giả của bài viết: Lukas Juricek, Pavel Kalab và Martin Vild